Натуре Стеел Гроуп Цо., Лтд.Имајући изванредну отпорност на корозију, стабилне механичке особине и фину површинску текстуру, намотаји од нерђајућег челика се широко користе у архитектонској декорацији, производњи аутомобила, производњи кућних апарата, хемијској опреми, прецизном хардверу и другим пољима, служећи као основни материјали за савремену индустрију и сектор декорације.
Ипак, многи купци се фокусирају само на квалитет материјала и цену, а занемарују два критична фактора: производни процеси одређују квалитет производа, а складиштење-одржавање одређује век трајања. Различити процеси ваљања и завршне обраде директно утичу на прецизност, тврдоћу и отпорност на рђу намотаја од нерђајућег челика; стандардизоване праксе складиштења, транспорта и одржавања могу ефикасно спречити деформацију материјала, рђање и површинске огреботине.
Комбинујући практично искуство у индустрији, овај рад свеобухватно анализира комплетне производне процесе намотаја од нерђајућег челика и популарише професионалне спецификације за складиштење, транспорт и одржавање, као и трендове на тржишту у индустрији, помажући купцима да прецизно контролишу квалитет производа и циклусе услуга.
Ток производње намотаја од нерђајућег челика је ригорозан и сложен. Од топљења сировина до испоруке готовог производа, сваки поступак је од виталног значаја за квалитет готовог производа. Основни производни поступци покривају осам карика: топљење сировина и континуирано ливење, обликовање топлог ваљака, дорада хладног ваљања, третман жарењем, пречишћавање кисељења, површинска обрада, сечење по наруџби и контрола квалитета и паковање. Висококвалитетни намотаји од нерђајућег челика могу се производити само кроз контролу квалитета на више нивоа.
Први производни корак је топљење сировина. Фабрике мешају отпад од нерђајућег челика, хром, никл, манган и друге легиране сировине у прецизним пропорцијама. Почетно топљење се завршава преко електролучних пећи, након чега следи пречишћавање коришћењем пећи за рафинацију АОД (Аргон-Окиген Децарбуризатион) и ВОД (Вакумска декарбонизација кисеоником) пећи за рафинацију. Ова процедура прецизно контролише садржај угљеника, садржај нечистоћа и однос легуре челика, диференцирајући разреде материјала као што су 201, 304, 316 и 430 на извору, и гарантујући основну отпорност на рђу и структурну стабилност нерђајућег челика. Пречишћени растопљени челик се сипа у уједначене, дебеле плоче од нерђајућег челика кроз опрему за континуирано ливење, обезбеђујући квалификоване делове за накнадну обраду ваљањем.
Формиране плоче од нерђајућег челика шаљу се у пећи за грејање на високој температури и загревају изнад 1100°Ц ради омекшавања ради побољшања пластичности челика. Затим се више пута ваљају у вишестојећим млиновима за топло ваљање како би се дебеле плоче ваљале у стандардне топло ваљане котурове од нерђајућег челика. Вруће ваљани готови производи су углавном дебљине 2,0 мм-14,0 мм, одликују се великом укупном чврстоћом и добром носивошћу. Једини недостатак им је храпава површина прекривена оксидном љуском. Такви производи се могу директно применити на челичне конструкције за тешке услове рада, резервоаре за складиштење хемикалија и друге индустријске сценарије, а такође могу да делују и као основне сировине за хладно ваљане котурове од нерђајућег челика.
Хладно ваљање је кључни процес за производњу намота од нерђајућег челика високог квалитета. Користећи кисели топло ваљани котур као сировину, ваљање се одвија у потпуности на температури околине без високотемпературног загревања. Вишеструки пролази ваљања у високо прецизним млиновима за хладно ваљање обрађују челик у ултра-танке габарите у распону од 0,1 мм до 3,0 мм, дајући готове котурове уједначене дебљине, добре равности и тачних толеранција димензија.
Намотаји од нерђајућег челика обрађени хладним ваљањем имају глатке, фине површине са знатно побољшаном тврдоћом и затезном чврстоћом, погодне за производе за кухињско купатило, електронске компоненте, прецизан хардвер, декоративне панеле и друге врхунске апликације. Међутим, хладно ваљање ствара унутрашње напрезање унутар челика, смањујући дуктилност и учвршћујући материјал. За оптимизацију перформанси материјала потребно је накнадно жарење.
Жарење је неопходна основна процедура у производњи котура од нерђајућег челика, која се углавном користи за уклањање унутрашњег напрезања насталог током хладног ваљања. Хладно ваљани челични калемови се убацују у наменске пећи за жарење, подвргнуте загревању на константној температури и спором хлађењу у инертној заштитној атмосфери. Ово ефикасно враћа дуктилност и жилавост челика и избегава пуцање и деформацију током накнадних операција савијања, штанцања и сечења.
Два главна типа су конвенционално жарење и светло жарење. Светло жарење даје равномерно светле сребрне површине на намотајима од нерђајућег челика без оксидације и поцрњења, што га чини основним процесом за висококвалитетни декоративни челик.
Након високотемпературног ваљања и жарења, на челичним површинама настају црни оксидни каменац, мрље од уља и загађивачи, који озбиљно нарушавају изглед и отпорност на рђу. У поступку кисељења, професионално мешани раствор киселине темељно уклања слојеве оксида и загађиваче са површина намотаја, откривајући чисту, уједначену металну основу од нерђајућег челика, и значајно побољшавајући отпорност материјала на корозију и резултат накнадне површинске обраде.
У складу са захтевима апликације купаца, полупроизводи након жарења и кисељења подлежу посебној површинској обради како би се произвели готови производи са различитим текстурама и осветљеношћу за различите сценарије примене. Главне категорије готових производа на тржишту укључују: опште-индустријске НО.1 топло ваљане мат завршне обраде, економичну 2Б хладно ваљану фину завршну обраду, сјајну БА сјајну завршну обраду налик огледалу, и специфичну декорацију НО.4 / ХЛ брушену завршну обраду, другу опрему за полирање, полирање помоћу жица.
Оригинални фабрички намотаји од нерђајућег челика су главни намотаји широке ширине који захтевају сечење по спецификацијама наруџбине. Високо прецизна опрема за сечење сече колутове на ширине које је одредио купац, док довршава обрезивање ивица и уклањање ивица како би се елиминисале оштре ивице и дефекти неравнина. Ово спречава гребање опреме и пуцање листова током даље обраде; неки врхунски производи додатно добијају третман заокруживања ивица.
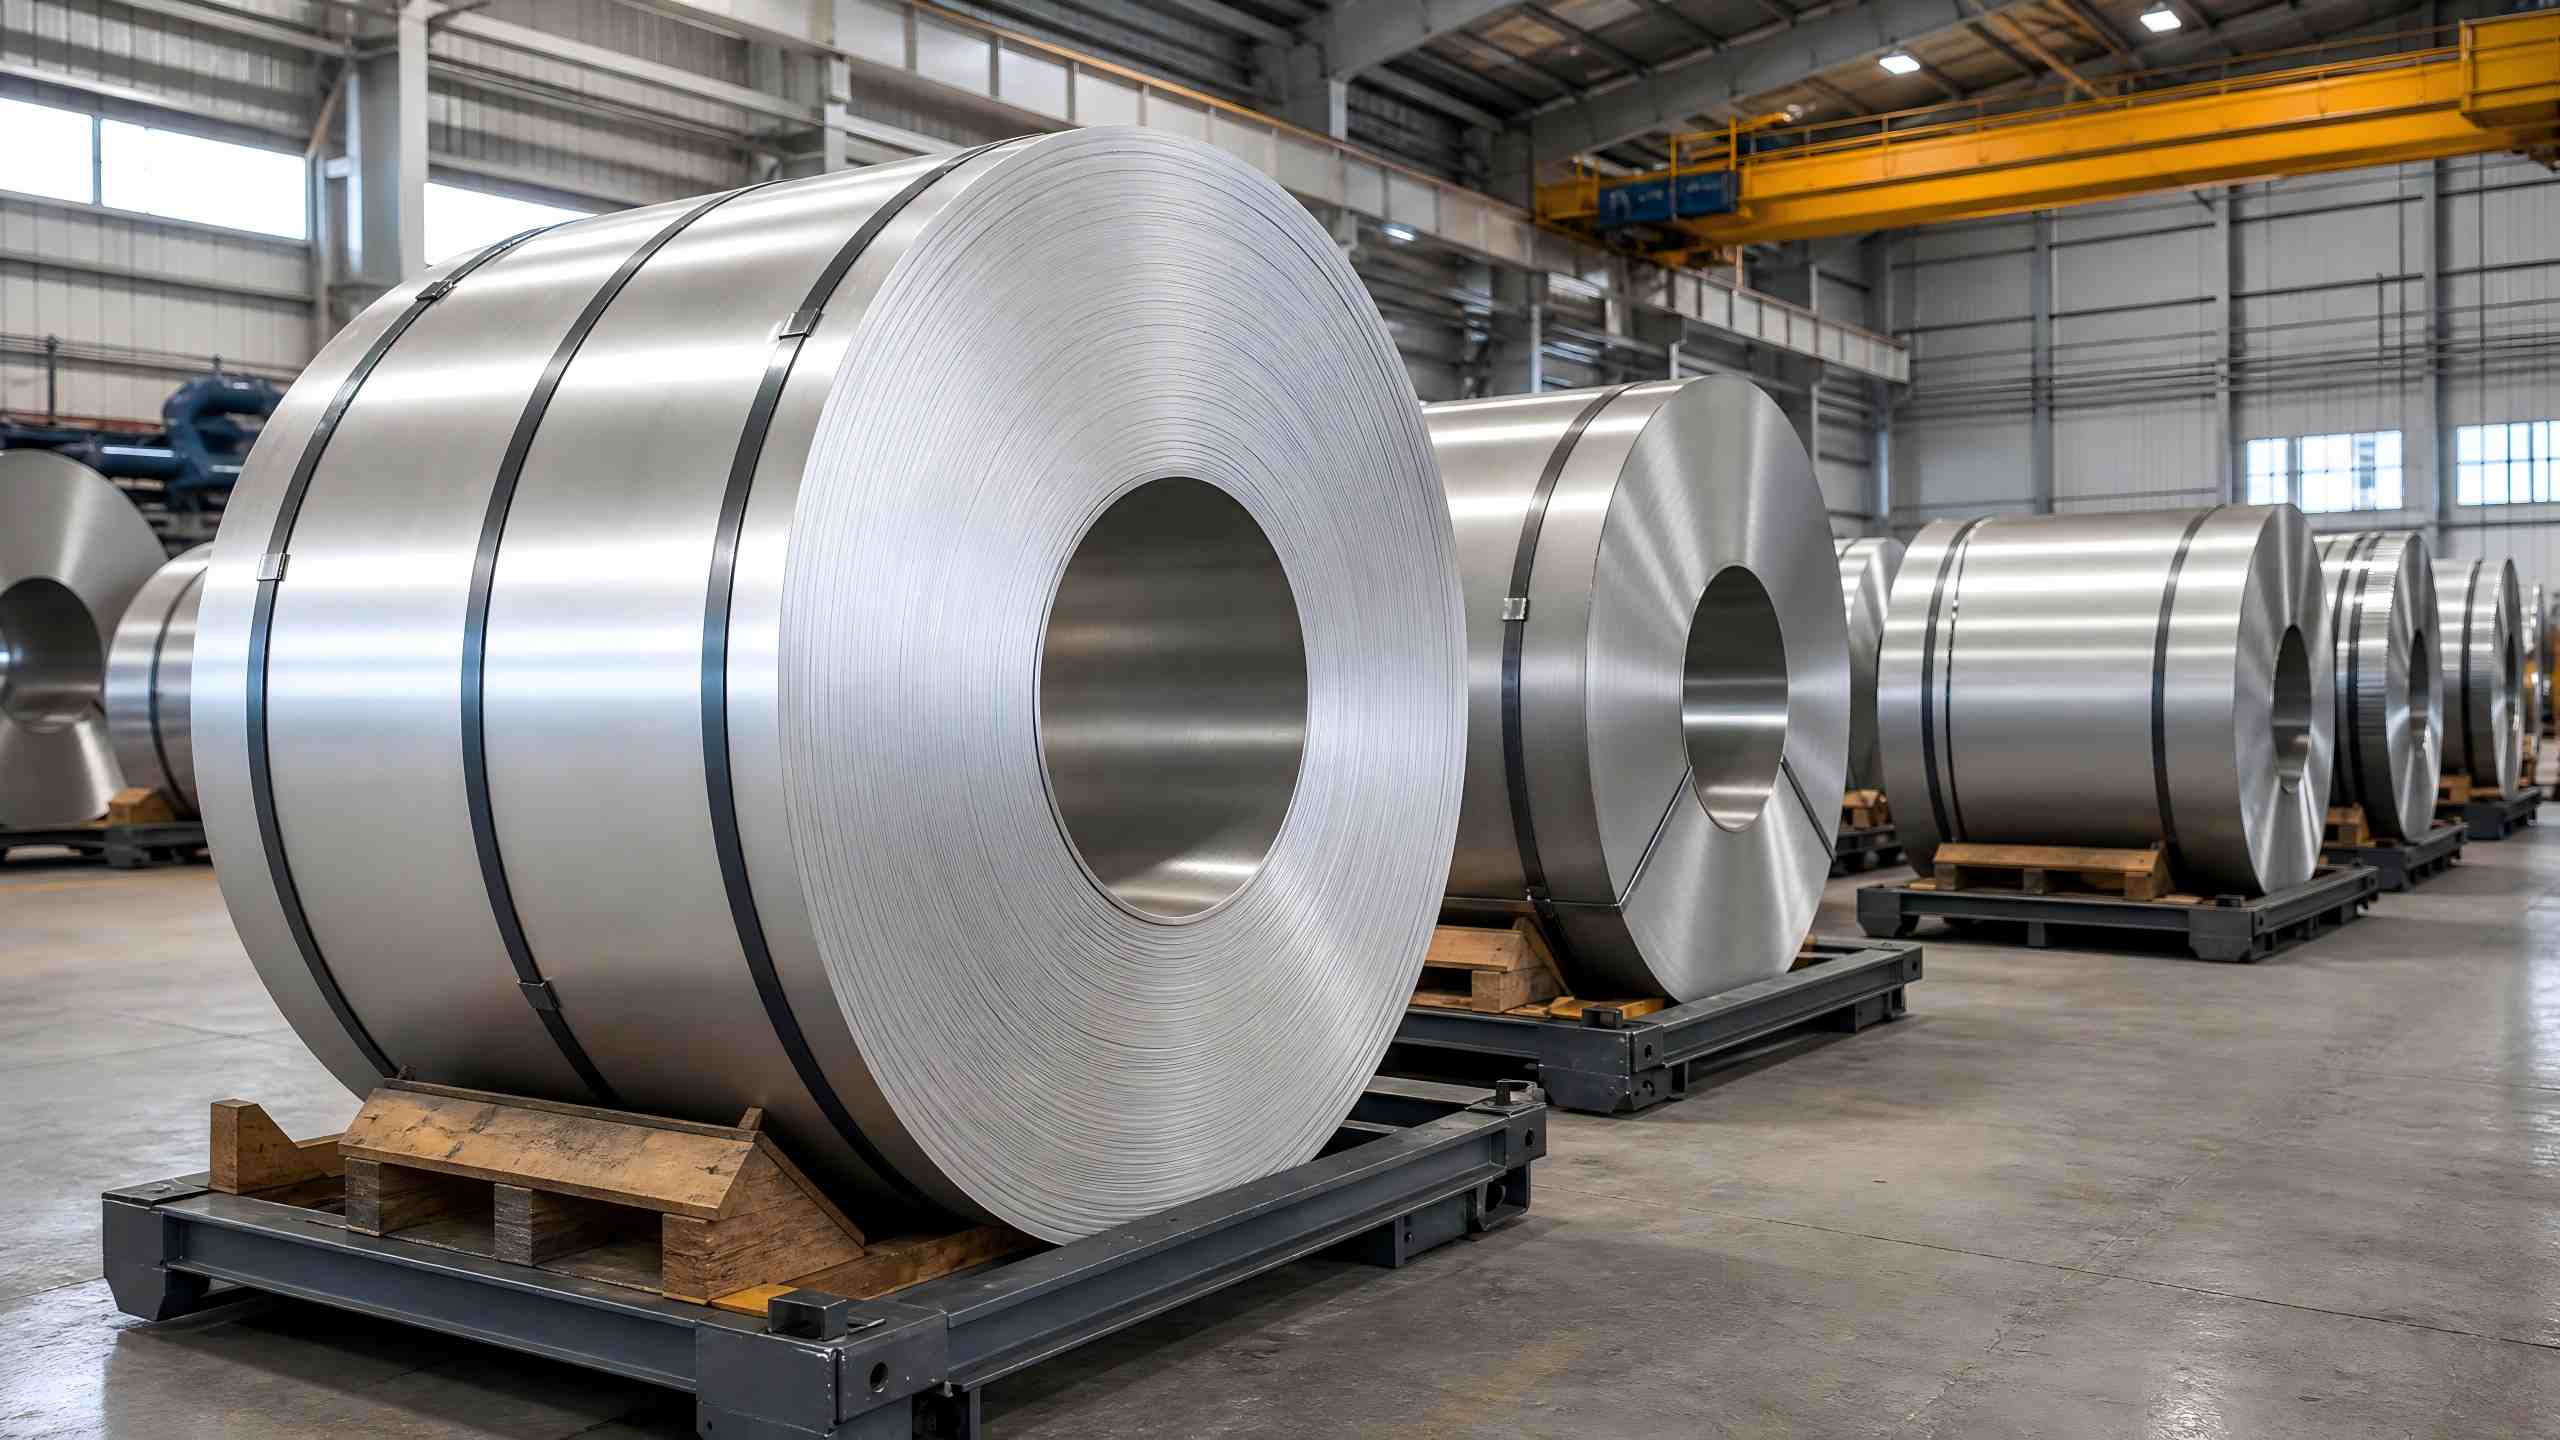
Пре пуштања у фабрику, готови производи пролазе свеобухватну инспекцију квалитета која обухвата толеранције димензија, површинске недостатке, механичка својства, отпорност на корозију, састав материјала и друге индикаторе, уз строгу проверу за одабир квалификованих производа. Одговарајући намотаји од нерђајућег челика су вишеслојно заштићени папиром отпорним на влагу, заштитним гвозденим лимовима и челичним тракама за спречавање огреботина, уласка влаге и рђе током транспорта и складиштења.
Перформансе намотаја од нерђајућег челика нису трајно стабилне. Неодговарајући услови складиштења лако изазивају рђање, деформацију и површинску контаминацију, директно утичући на перформансе сервиса. Да би се продужио век трајања, морају се поштовати стандардизоване праксе складиштења.
Намотаје од нерђајућег челика пожељно је да се чувају у сувим, проветреним, чистим затвореним складиштима, заштићеним од кише, влажне влаге, киселина, алкалија и корозивних гасова — ово је основа за очување квалитета котура. Дуготрајно излагање влажном, затвореном окружењу лако ствара мрље од оксидације и површинску рђу на нерђајућем челику, оштећујући његов оригинални слој отпоран на рђу.
Ако је привремено складиштење на отвореном неизбежно због ограничења у распореду пројекта, челични намотаји ће бити у потпуности и чврсто умотани водоотпорним церадама за тешке услове ради заптивеног третмана отпорног на влагу како би се спречило да вода, прашина и загађивачи дођу у контакт са површинама. Време складиштења на отвореном треба да буде кратко.
Строги стандарди регулишу слагање намотаја од нерђајућег челика; насумично нагомилавање и сабијање су забрањени. Дрвени или гумени одстојници ће одвојити сваки намотај током складиштења како би се избегло директно трење челика о челик и ефикасно спречиле површинске огреботине и удубљења од притиска. Намотаји се постављају хоризонтално; нагињање и вертикално стајање су забрањени, како би се избегла деформација завојнице и лабави намотаји узроковани дуготрајном гравитационом компресијом која би нарушила тачност димензија.
Одликујући се високо прецизним површинама и подложним оштећењима, намотаји од нерђајућег челика захтевају робусну заштиту током транспорта, утовара и истовара. За руковање се мора користити посебна опрема за дизање и заштитни алат. Челична жичана ужад не смеју да ступају у директан контакт са површинама намотаја како би се избегли судари и трење које узрокују површинско оштећење, ломљење углова и површинске огреботине. Све операције ће користити благо подизање и постављање; забрањено је бацање и превлачење ради очувања интегритета калема.
За дуго ускладиштене калемове од нерђајућег челика, периодичне провере ће се спроводити да би се благовремено открили рђање, контаминација, деформација и друга питања. За лагану прашину и мрље на површинама, обришите меком крпом и неутралним детерџентом. Строго су забрањена средства за чишћење која садрже хлор, као и јака киселина и јака алкална средства за чишћење; таква средства за чишћење оштећују пасивизирајући слој од нерђајућег челика, драстично смањујући отпорност на корозију и доводећи до екстензивне рђе у каснијој фази.
Са предностима отпорности на корозију, високе чврстоће, лаке обраде и атрактивног изгледа, намотаји од нерђајућег челика налазе изузетно широку примену, углавном покривајући архитектонску декорацију, производњу аутомобила, кућне апарате, хемијску опрему, прецизан хардвер, производњу кухињских купатила, декорацију лифтова и многе друге индустрије. Представљају неопходне материјале за индустријску производњу и пројекте побољшања дома.
Непрекидна надоградња технологија даљег обрађивања покреће растуће захтеве тржишта за квалитетом намотаја од нерђајућег челика. Тржишна потражња за ултра-танким, високо прецизним намотајима од нерђајућег челика високе чврстоће расте из године у годину. У међувремену, вођени политикама заштите животне средине, еколошки прихватљиви процеси производње нерђајућег челика са ниском потрошњом енергије постали су мејнстрим. Еколошки намотаји од нерђајућег челика и намотаји од нерђајућег челика високог квалитета ће представљати кључне будуће трендове развоја индустрије са обећавајућим тржишним изгледима.
Врхунски квалитет намотаја од нерђајућег челика произилази из стандардизованих производних процеса и научних шема складиштења-одржавања. Сваки поступак — топљење, топло ваљање, хладно ваљање, жарење-декапирање, дорада, сечење до испоруке — одређује основне перформансе материјала. Стандардизовано складиштење, транспорт и рутинско одржавање су критични за продужење радног века и стабилизацију оперативних перформанси.
Натуре Стеел Гроуп доследно спроводи строгу контролу квалитета путем стандардизованих процеса и обезбеђује испоруку кроз професионално управљање складиштем, помажући клијентима да максимизирају перформансе материјала, смање губитке и смање трошкове како би задовољили различите захтеве врхунског инжењеринга и индустријске производње.
Адреса:бр. 696, Бинхаи 12тх РоадБинхаи Индустриал Парк, Вензхоу Ецономиц & Тецхнологицал Девелопмент Зоне Вензхоу, Зхејианг Провинце, П.Р.Цхина
Ауторско право © 2026 Натуре Стеел Гроуп Цо., Лтд. Сва права задржана. Links| Sitemap| RSS| XML| Политика приватности