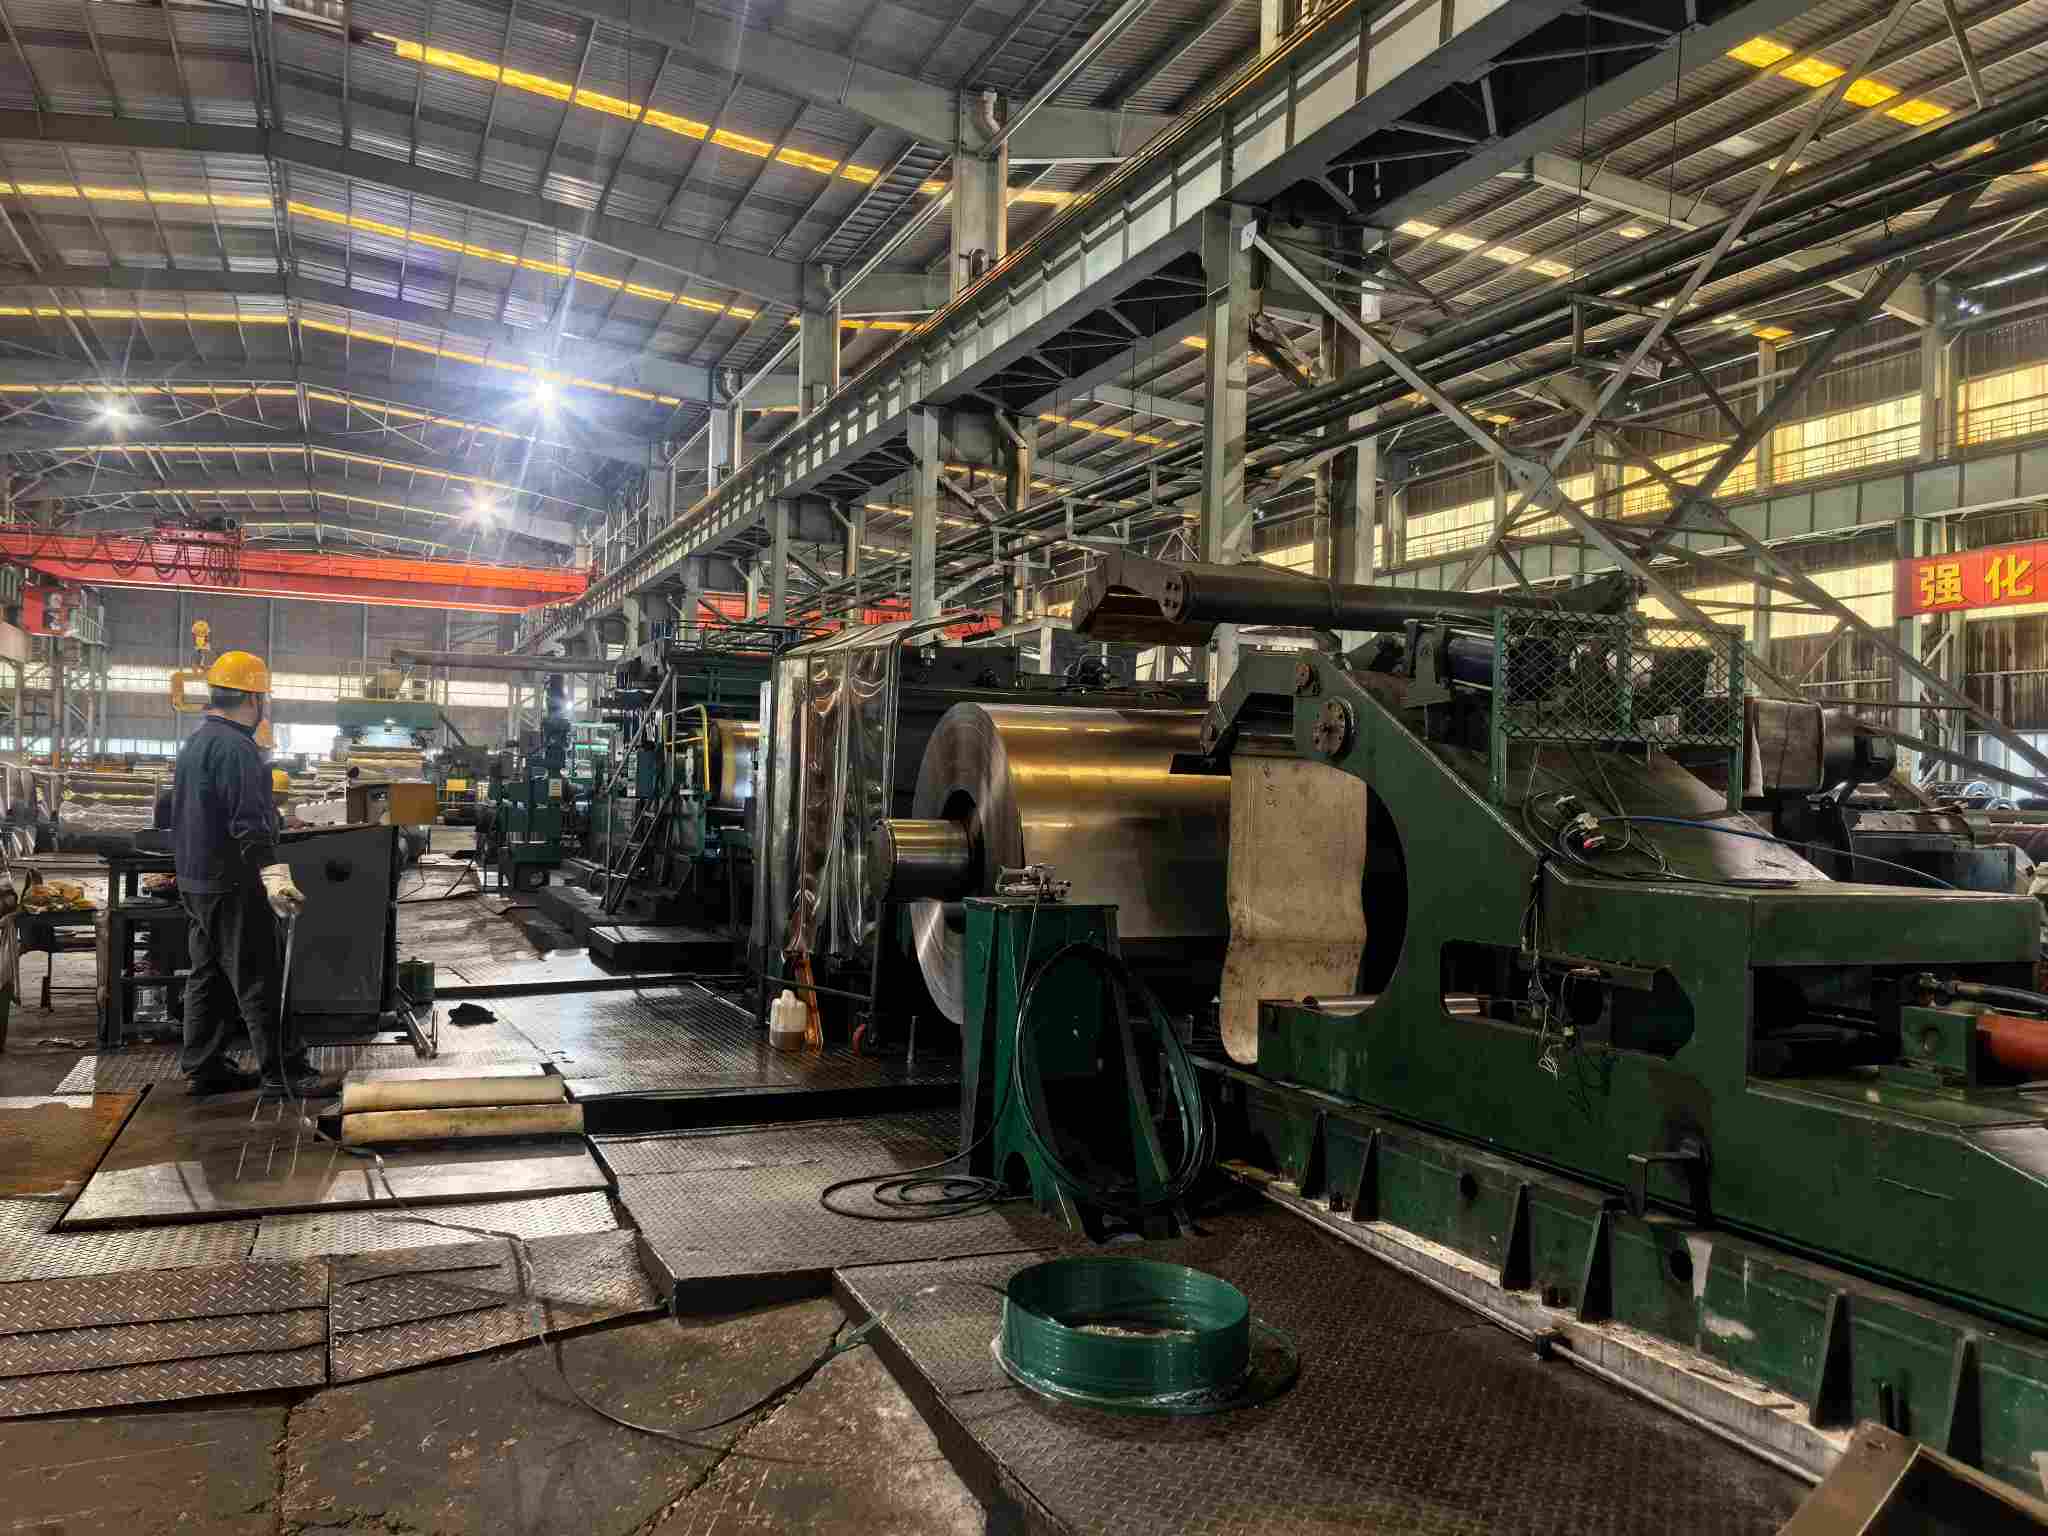
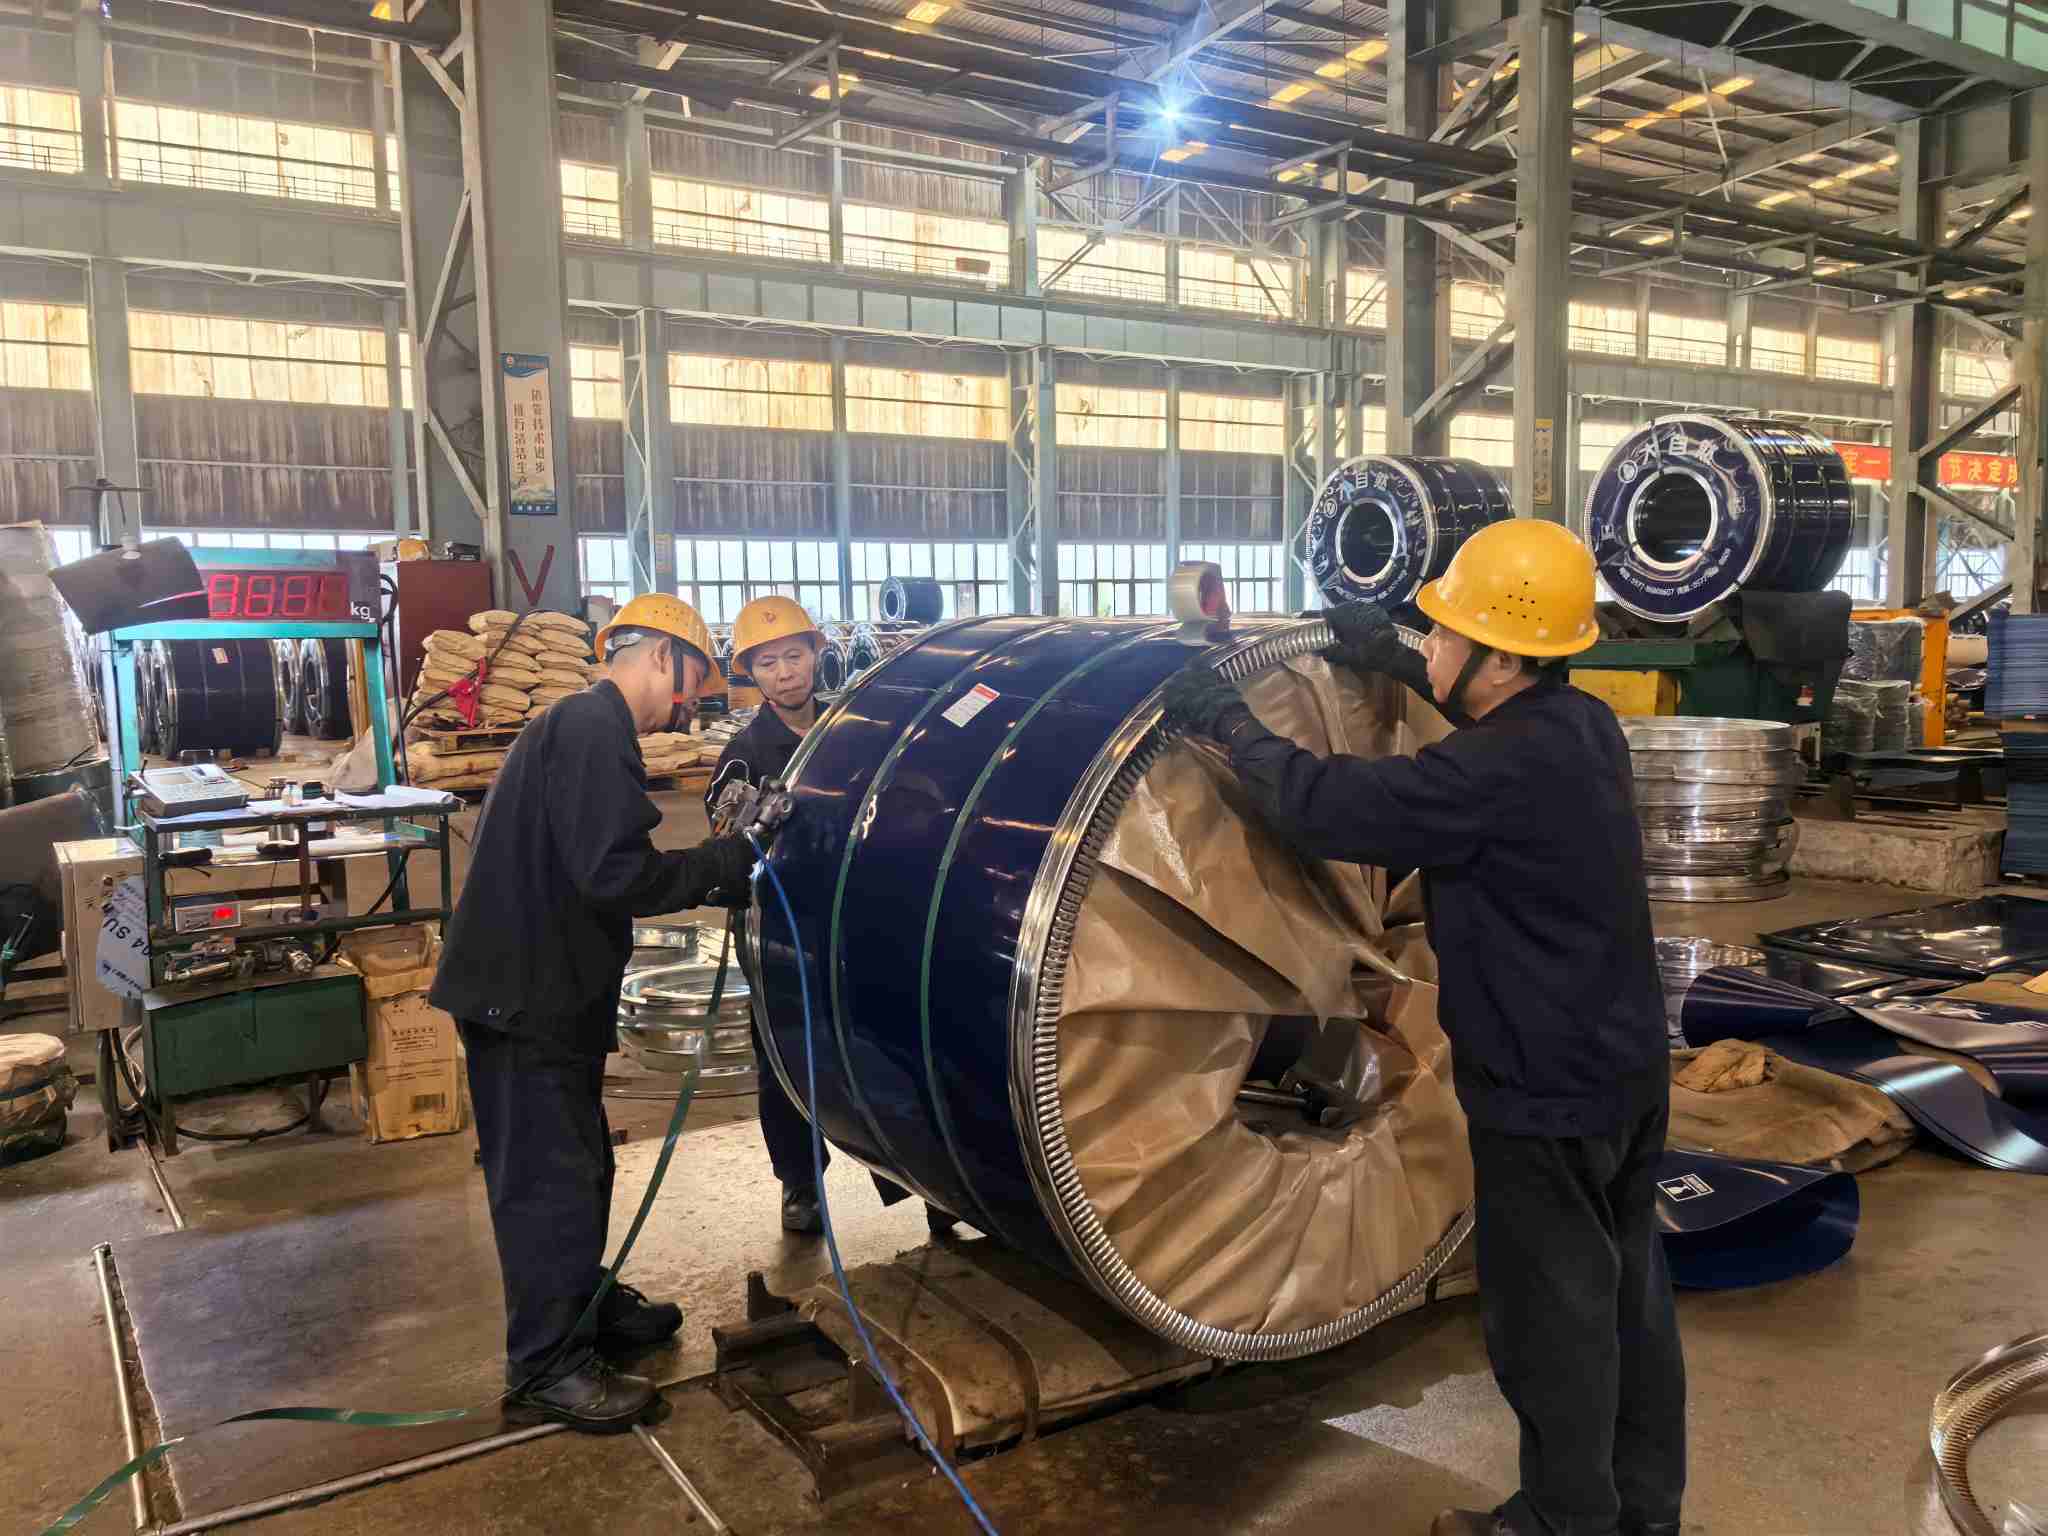
НатуреСтеел хладно ваљани колутисе широко користе у индустрији кућних апарата, аутомобилској и хардверској индустрији штанцања. Основна разлика у односу на топло ваљане намотаје лежи у површини лима: топло ваљане траке имају размере, храпаве површине и велике толеранције димензија; хладно ваљане траке се подвргавају ваљању у више пролаза на собној температури, дајући чисте, глатке површине и прецизне димензије.
Површински дефекти представљају критичну опасност за хладно ваљане калемове. Ознаке котрљања, огреботине, жућкасте мрље, блокирање намотаја и други дефекти могу довести до одбијања делова штанцања и кратера боје у благим случајевима или одбацивања целе серије у тежим случајевима. Неки недостаци остају скривени након испоруке и појављују се само током жигосања, што лако изазива спорове око одговорности.
Овај документ помаже корисницима да идентификују недостатке, прате одговарајуће производне процесе, процене квалитет у односу на стандарде и спроведу превентивне контроле од производних линија до паковања у поморском транспорту. Служи као референца за особље набавке, инспекторе квалитета и релевантне инжењере.
Квалитет површине није само естетска брига; њени утицаји се шире низ цео производни ланац.
Прва фаза: Штанцање. Резге (унутрашње инклузије изложене на површини) делују као почетне тачке за стварање пукотина. Микропукотине на ивици се шире у ломове током дубоког извлачења. Таласасти листови са лошом равношћу узрокују нестабилно позиционирање унутар калупа и доводе до димензија делова ван толеранције.
Друга фаза: премазивање и галванизација. Преостало уље узрокује кратере боје и рупе од електрофорезе. Ознаке котрљања и огреботине се увећавају у видљиве мрље након галванизације. Нијанса оксида (жућкасте мрље) директно нарушава адхезију емајлирања и премаза у боји.
Трећа фаза: постпродаја. За компоненте критичне за изглед као што су панели кућних апарата и унутрашње плоче аутомобила, површински дефекти директно доводе до притужби на изглед готовог производа. У овој фази, губици се протежу даље од једне серије листова до трошкова готових производа и распореда испоруке.
Отуда у индустрији преовлађује консензус: класа челика и дебљина постављају доњу границу перформанси за хладно ваљане котурове, док квалитет површине поставља горњу границу за готове производе. Јасно прецизирање површинских оцена у време поруџбине је далеко исплативије од пост-факто спорова.
Недостаци су груписани према фази производње у којој настају: недостаци унесени у процесу ваљања, недостаци унесени у процесима жарења и кисељења, и недостаци настали током складиштења и транспорта. Ова класификација омогућава директно праћење одговорних процеса након уочавања дефекта.
Сваки недостатак је описан у јединственом формату: Карактеристике изгледа → Узроци → Утицаји низводно → Референтни критеријуми прихватања.
#### Девијација дебљине дуж траке
#### Жућкасто бојење / нијанса оксида
| Дефект | Одговоран процес | Типични узроци | Дозвољено за ФБ оцену | Дозвољено за ФЦ/ФД разред |
|---|---|---|---|---|
| Едге Црацкинг | Роло / улазни материјал | Прекомерно напрезање ивица | Није дозвољено | Није дозвољено |
| Таласавост | Роллинг | Неправилна круна/затезање | Није дозвољено ако је ван толеранције | Није дозвољено ако је ван толеранције |
| Ролл Маркс | Роллинг | Оштећење површине котрљања / страна материја | Малолетни дозвољено | Није дозвољено |
| Огреботине | Ваљање / сечење | Стране материје на стазама ваљака | Малолетни дозвољено | Није дозвољено |
| Девијација дебљине дуж траке | Роллинг | АГЦ контролно одступање | Није дозвољено ако је ван толеранције | Није дозвољено ако је ван толеранције |
| Сливерс | Производња челика / континуирано ливење | Инклузије | Није дозвољено | Није дозвољено |
| Жућкасто бојење | Жарење | Преостало уље / лоша атмосфера | Малолетни дозвољено | Није дозвољено |
| Блокирање намотаја | Жарење | Неодговарајућа температура / напетост | Није дозвољено | Није дозвољено |
| Јаме за прекомерно кисељење | Кисељење | Неконтролисано кисељење | Малолетни дозвољено | Није дозвољено |
| Лудерс Линес | Материјална својина | Плато приноса / старење | Није квар, подложан ограничењима у периоду складиштења | Није квар, са краћим дозвољеним роковима складиштења |
| Оил Ресидуе | Одмашћивање / пролаз за кожу | Неадекватно одмашћивање | Није дозвољено | Није дозвољено |
| Рђа од мрља од воде | Складиштење и транспорт | Влага / оштећена амбалажа | Није дозвољено (изузеци за истекао рок важења против рђе) |
Није дозвољено |
Визуелна инспекција бочног светла. Најкритичнија техника контроле површине. Одмотајте листове метар по метар под ниским бочним светлом у кругу од 45 степени. Таласавост, трагови котрљања и бледе огреботине постају истакнуте под бочним светлом, док многи дефекти остају невидљиви под директним фронталним осветљењем — уобичајена слепа тачка за пријем страна. Дајте предност ивичној зони од 50 милиметара, где се често јављају напуклине и неравнине.
Тацтиле Ассессмент. Превуците нокте преко текстуре површине: трагови котрљања производе периодично повлачење; огреботине производе континуирано повлачење. Игле показују тактилне карактеристике сличне обичним огреботинама; идентификација захтева комбиновање локације (углавном на главама/реповима калемова) и накнадни учинак штанцања.
Инструмент Меасуремент. Користите преносиве мераче дебљине да бисте узорковали дебљину на глави завојнице, средњем делу завојнице и репу завојнице за проверу варијације дебљине. За мерење кривљења користите равналице плус мераче за мерење. Где је доступно, измерите вредности Ра храпавости помоћу тестера за храпавост (храпавост представља основни индикатор за нивое површине, са поступцима испитивања наведеним у стандардима). Тачке узорковања мерача дебљине морају покривати пуну ширину траке, а не само централну зону.
Инспекција паковања и ознака. Прво проверите интегритет амбалаже против рђе и читљивост ознака за отпрему по отварању контејнера (број намотаја, класа челика, димензије, врста површине, тежина, датум производње). Сумња на површинске дефекте изазване транспортом због оштећења амбалаже.
1. Прегледајте паковање: проверите интегритет папира / фолија против рђе, заштитника ивица, трака за везивање и челичног омотача; потражите трагове излагања води.
2. Проверите ознаке: Потврдите број намотаја, класу челика, димензије, ниво површине и датум производње који одговарају наруџбеницама и сертификатима о испитивању млина (МТЦ).
3. Инспекција бочног светла при пуној покривености: Прегледајте површине листова метар по метар под бочним светлом од 45 степени, фокусирајући се на ивичне зоне од 50 мм.
4. Насумично тактилно узорковање: Превуците нокте преко три насумичне локације да бисте разликовали трагове котрљања, огреботине и комадиће.
5. Провера дебљине на лицу места: Извршите мерења на глави калема, средњег дела и репа завојнице и забележите варијацију дебљине дуж дужине траке.
6. Мерење искривљености: Измерите савијање у слободном стању на сегменту листа од једног метра.
7. Документација и узорковање: Фотографишите неисправне области са референцама на размери и задржите дефектне сегменте узорка од 300 милиметара као доказ за процену одговорности.
8. Унакрсна референца оцена: Упоредите запажања са клаузулама о површинској оцени у Поглављу ИВ и извуците закључке: Прихватити / Условно прихватати / Одбити.
Претходни одељци покривају идентификацију квара за руковање након појаве. Ово поглавље описује превентивне контроле на страни фабрике. Површински дефекти су у суштини проблеми укорењени у процесу. Идентификација квара пада на даље кориснике, док превенција кварова припада производним линијама.
Секција за кисељење: петостепено кисељење плус електролитичко одмашћивање. Потпуно уклањање каменца је предуслов за чисте хладно ваљане површине. Прекомерно кисељење ствара коштице; недовољно кисели листови утиснути у љуску. Електролитичко одмашћивање ублажава ризике од остатака уља који су директно повезани са жућкастим мрљама и кратерима боје.
Секција за ваљање: Реверзибилни млин са шест висине са дигиталним системима управљања. Контрола облика плоче затворене петље и прецизна расподела редукције пролаза формирају контроле језгра за таласастост, пуцање ивица и уздужно одступање дебљине. Сиеменс и АББ системи нумеричке контроле испоручују толеранције дебљине до ±0,03 мм, испуњавајући класу посебне прецизности према ЕН 10131. Минимална дебљина ваљања достиже 0,15 мм. Површине ролне се подвргавају планираним инспекцијама како би се открила оштећења на површини ролне и стране супстанце пре преноса отиска на листове. Ознаке ролне су дефекти који се лако елиминишу кроз рутинске контроле ролне.
Секција жарења: жарење светлом водоником. Заштитне атмосфере богате водоником спречавају површинску оксидацију и жуту промену боје, елиминишући нијансу оксида на извору. Температуре жарења и напетости намотавања се сегментирају према тежини завојнице и облику плоче како би се избегло блокирање завојнице.
Скин-Пасс Секција: Контролисано издужење у распону од 0,5% до 1,5%. Скин-пасс ваљање у овом опсегу елиминише платое приноса и побољшава облик плоче. Недовољно продужење пролаза кроз кожу не потискује Лудерсове линије; прекомерно издужење деградира облик плоче и смањује храпавост површине. Балансирање ових параметара представља основни захтев процеса проласка коже.
Одељак за завршну обраду и паковање: сечење без ивица и паковање оријентисано на поморски транспорт. Операције сечења контролишу висину ивица да би се спречило гребање на ивицама. Готови намотаји су омотани ВЦИ хлапљивим антикорозивним филмовима, опремљени штитницима за ивице, причвршћени челичним тракама и третирани отпорним на влагу за морски транзит са високим салинитетом и високом влажношћу. Већина спорова око доласка у луку око рђе од мрља од воде може се избећи робусним паковањем.
Секција за инспекцију: Трослојне капије за инспекцију. Инспекција долазног топло ваљаног намотаја; инспекција у процесу након кисељења, жарења и скин-пасс ваљања; инспекција пре отпреме која комбинује узорковање површине и мерење димензија. Сегменти узорака и записи о испитивању се чувају за сваку серију, а сертификати о испитивању млина (МТЦ) прате испоруке. Сваки инцидент квалитета може се пратити до специфичних процеса и временских рокова производње, пружајући чврсте доказе за процену одговорности.
Укратко: површински дефекти се не „откривају инспекцијом“. Они су или „произведени“ или „спречени“. Инспекција потврђује перформансе процеса уместо да делује као последња мера заштите.
Идентификација површинских дефекта хладно ваљане спирале ослања се на комбинацију знања о процесу, стандарда и искуства на терену. Овај документ садржи више типова кварова, контролне листе прихватања и оквире за процену одговорности за референцу током инспекција. НатуреСтеел поседује опсежну експертизу за хладно ваљање и спроводи контролу квалитета површине током целог процеса. ВЦИ паковање против рђе стабилизује услове завојнице током бродске испоруке. За спецификације за квалитет челика (нпр. ДЦ01, СПЦЦ), за консултације или захтеве за понуду, слободноконтактирајте нас.
Адреса:бр. 696, Бинхаи 12тх РоадБинхаи Индустриал Парк, Вензхоу Ецономиц & Тецхнологицал Девелопмент Зоне Вензхоу, Зхејианг Провинце, П.Р.Цхина
Ауторско право © 2026 Натуре Стеел Гроуп Цо., Лтд. Сва права задржана. Links| Sitemap| RSS| XML| Политика приватности