Вести

Како решити проблеме са ломовима узрокованим замором округлих шипки од нерђајућег челика 304

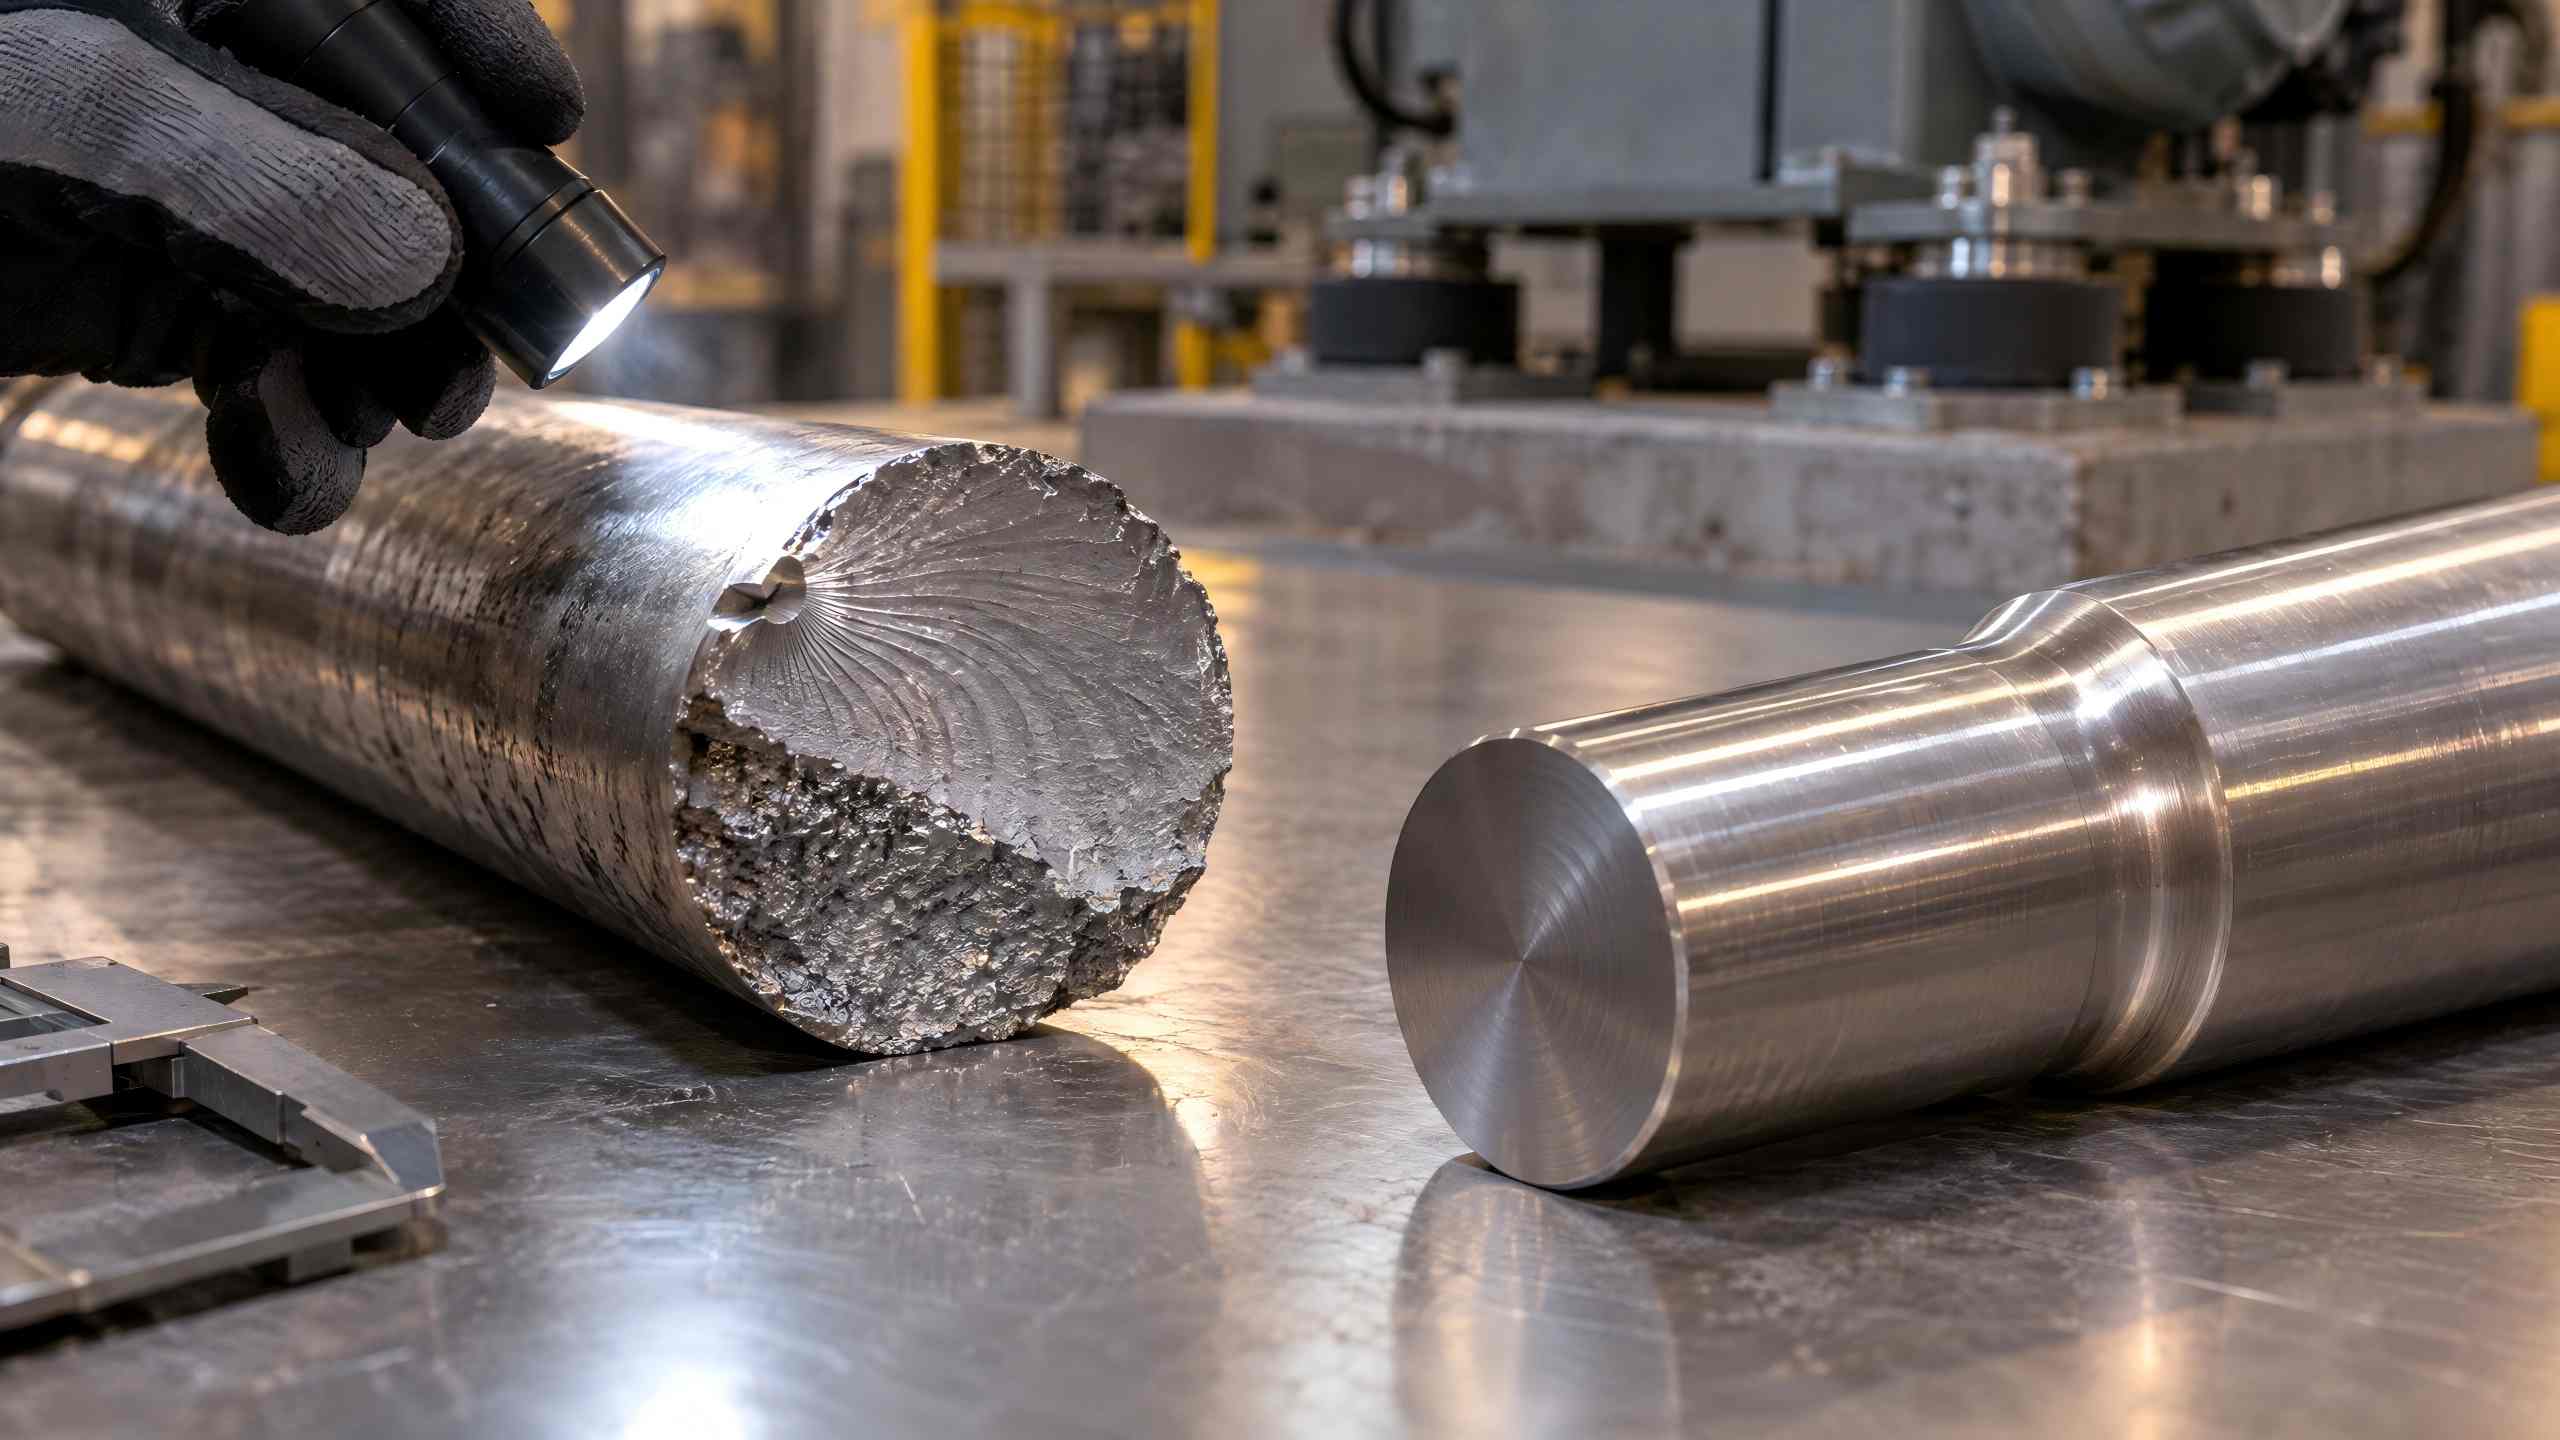
Зашто се округле шипке од нерђајућег челика 304 неочекивано ломе након дуготрајне употребе? У већини случајева, то није због недовољне чврстоће материјала, већ због оштећења услед замора изазваног дуготрајним цикличним напрезањем. Отказивање замора је прикривено, развија се споро и нагло, што представља велике скривене ризике за рад и одржавање опреме. На основу бројних случајева на терену,НатуреСтеелсумира основне узроке и решења за оптимизацију за замор лома 304 округле шипке, помажући предузећима да у потпуности избегну такве кварове.


И. Принципи и фактори који утичу на језгро лома услед замора за округле шипке од нерђајућег челика 304


Када су округле шипке подвргнуте наизменичним оптерећењима као што су поновљена затезна компресија и вибрације током дужег времена, микропукотине ће се појавити у локалним зонама високог напрезања. Како опрема наставља да ради, пукотине се непрекидно шире и на крају доводе до укупног лома. Међу њима, амплитуда напрезања, средњи напон и број циклуса напрезања су три кључна фактора који директно одређују век трајања замора округлих шипки. Веће флуктуације напрезања, веће средње оптерећење и више циклуса напрезања одговарају већим ризицима од лома.


ИИ. Главни узроци лома услед замора за округле шипке од нерђајућег челика 304


1. Квалитет сировина испод стандарда


Са развојем изградње инфраструктуре и производне индустрије, потражња на тржишту за 304 округле шипке од нерђајућег челика наставља да расте. Ипак, постоје рупе у надзору индустрије, што омогућава да неки нестандардни инфериорни материјали уђу на тржиште. Такве округле шипке имају нестабилан хемијски састав, крупна зрна и унутрашње дефекте укључујући инклузије шљаке и поре, које у великој мери смањују отпорност на замор и делују као критични скривени извори лома током дуготрајног рада опреме.


2. Локална концентрација стреса


Концентрација напрезања се лако јавља на позицијама као што су нагле промене пречника, оштри углови корака, корени навоја и огреботине од машинске обраде на округлим шипкама. Под наизменичним оптерећењима, микро-пукотине прво настају на овим позицијама и прогресивно се шире да би изазвале лом, служећи као примарни подстицај за квар услед замора.


3. Дефекти површине и замор од корозије


Грубе обрађене површине, оксидне љуске и удубљења од судара оштећују површински слој округлих шипки. У влажним или радним условима који садрже хлорид, јаме се формирају на округлим шипкама и делују као природни извори пукотина. Комбинација корозије и наизменичних оптерећења доводи до замора од корозије, убрзавајући ширење прслина и скраћујући радни век опреме.


4. Неправилан дизајн и монтажа


Нагле промене пресека, одсуство прелаза угао, неусклађеност током монтаже и прекомерно налегање излажу округле шипке додатном напрезању савијања, што континуирано погоршава оштећења материјала од замора.

Fatigue Fracture Steel Bar

ИИИ. Практична решења за заморне ломове округлих шипки од нерђајућег челика 304


1. Строго контролишите квалитет сировина


Изаберите формалне националне стандардне производе током набавке и затражите извештаје о испитивању материјала да бисте проверили механичка својства и хемијски састав. Хладно вучене округле шипке 304 су пожељне за радне услове са високим цикличним оптерећењем. Спроведите детекцију грешака да бисте елиминисали унутрашње дефекте како бисте у основи избегли лом услед замора узрокован проблемима материјала.


2. Оптимизујте структуре да бисте елиминисали концентрацију напрезања


Усвојите дизајн глатких угаоница за степенице округле шипке и прелазне делове пречника и уклоните структуре са оштрим угловима. Пожељно је да ваљани конци задрже интегритет металних влакана, избегавајући структурне дефекте узроковане резањем нити и побољшавајући укупну отпорност на замор.


3. Ојачати третман површинске заштите


Исполирајте зоне високог напрезања за уклањање огреботина и слојева оксида. Мењавање се примењује да би се формирала заостала тлачна напрезања на површинском слоју како би се спречило покретање микропукотина. Предузмите заштитне мере током транспорта и уградње и примените антикорозивни третман у тешким радним условима како бисте спречили оштећење од замора од корозије.


4. Стандардизовати услове рада монтаже и опреме


Обезбедите коаксијалност током инсталације и разумно контролишите тачност уградње и силу претходног затезања да бисте смањили додатно напрезање. Инсталирајте пригушне структуре за опрему за високофреквентне вибрације да бисте смањили флуктуације напрезања и вршите редовну инспекцију да бисте идентификовали потенцијалне микропукотине.


ИВ. Закључак


Уопштено говорећи, правилно избегавање концентрације напрезања, адекватна површинска заштита и избор квалификованих висококвалитетних профила могу ефикасно да реше проблеме лома услед замора 304 округлих шипки од нерђајућег челика. Фокусирајући се на производњу висококвалитетних профила од нерђајућег челика,НатуреСтеелпобољшава отпорност на замор округлих шипки у основи са стабилним перформансама материјала и софистицираним техникама обраде, и гарантује дугорочан сигуран рад опреме.


Повезане вести
Оставите ми поруку
X
Користимо колачиће да бисмо вам понудили боље искуство прегледања, анализирали саобраћај на сајту и персонализовали садржај. Коришћењем овог сајта прихватате нашу употребу колачића. Политика приватности
ОдбитиПрихвати