Вести

Истраживање процеса производње топловаљаног челика

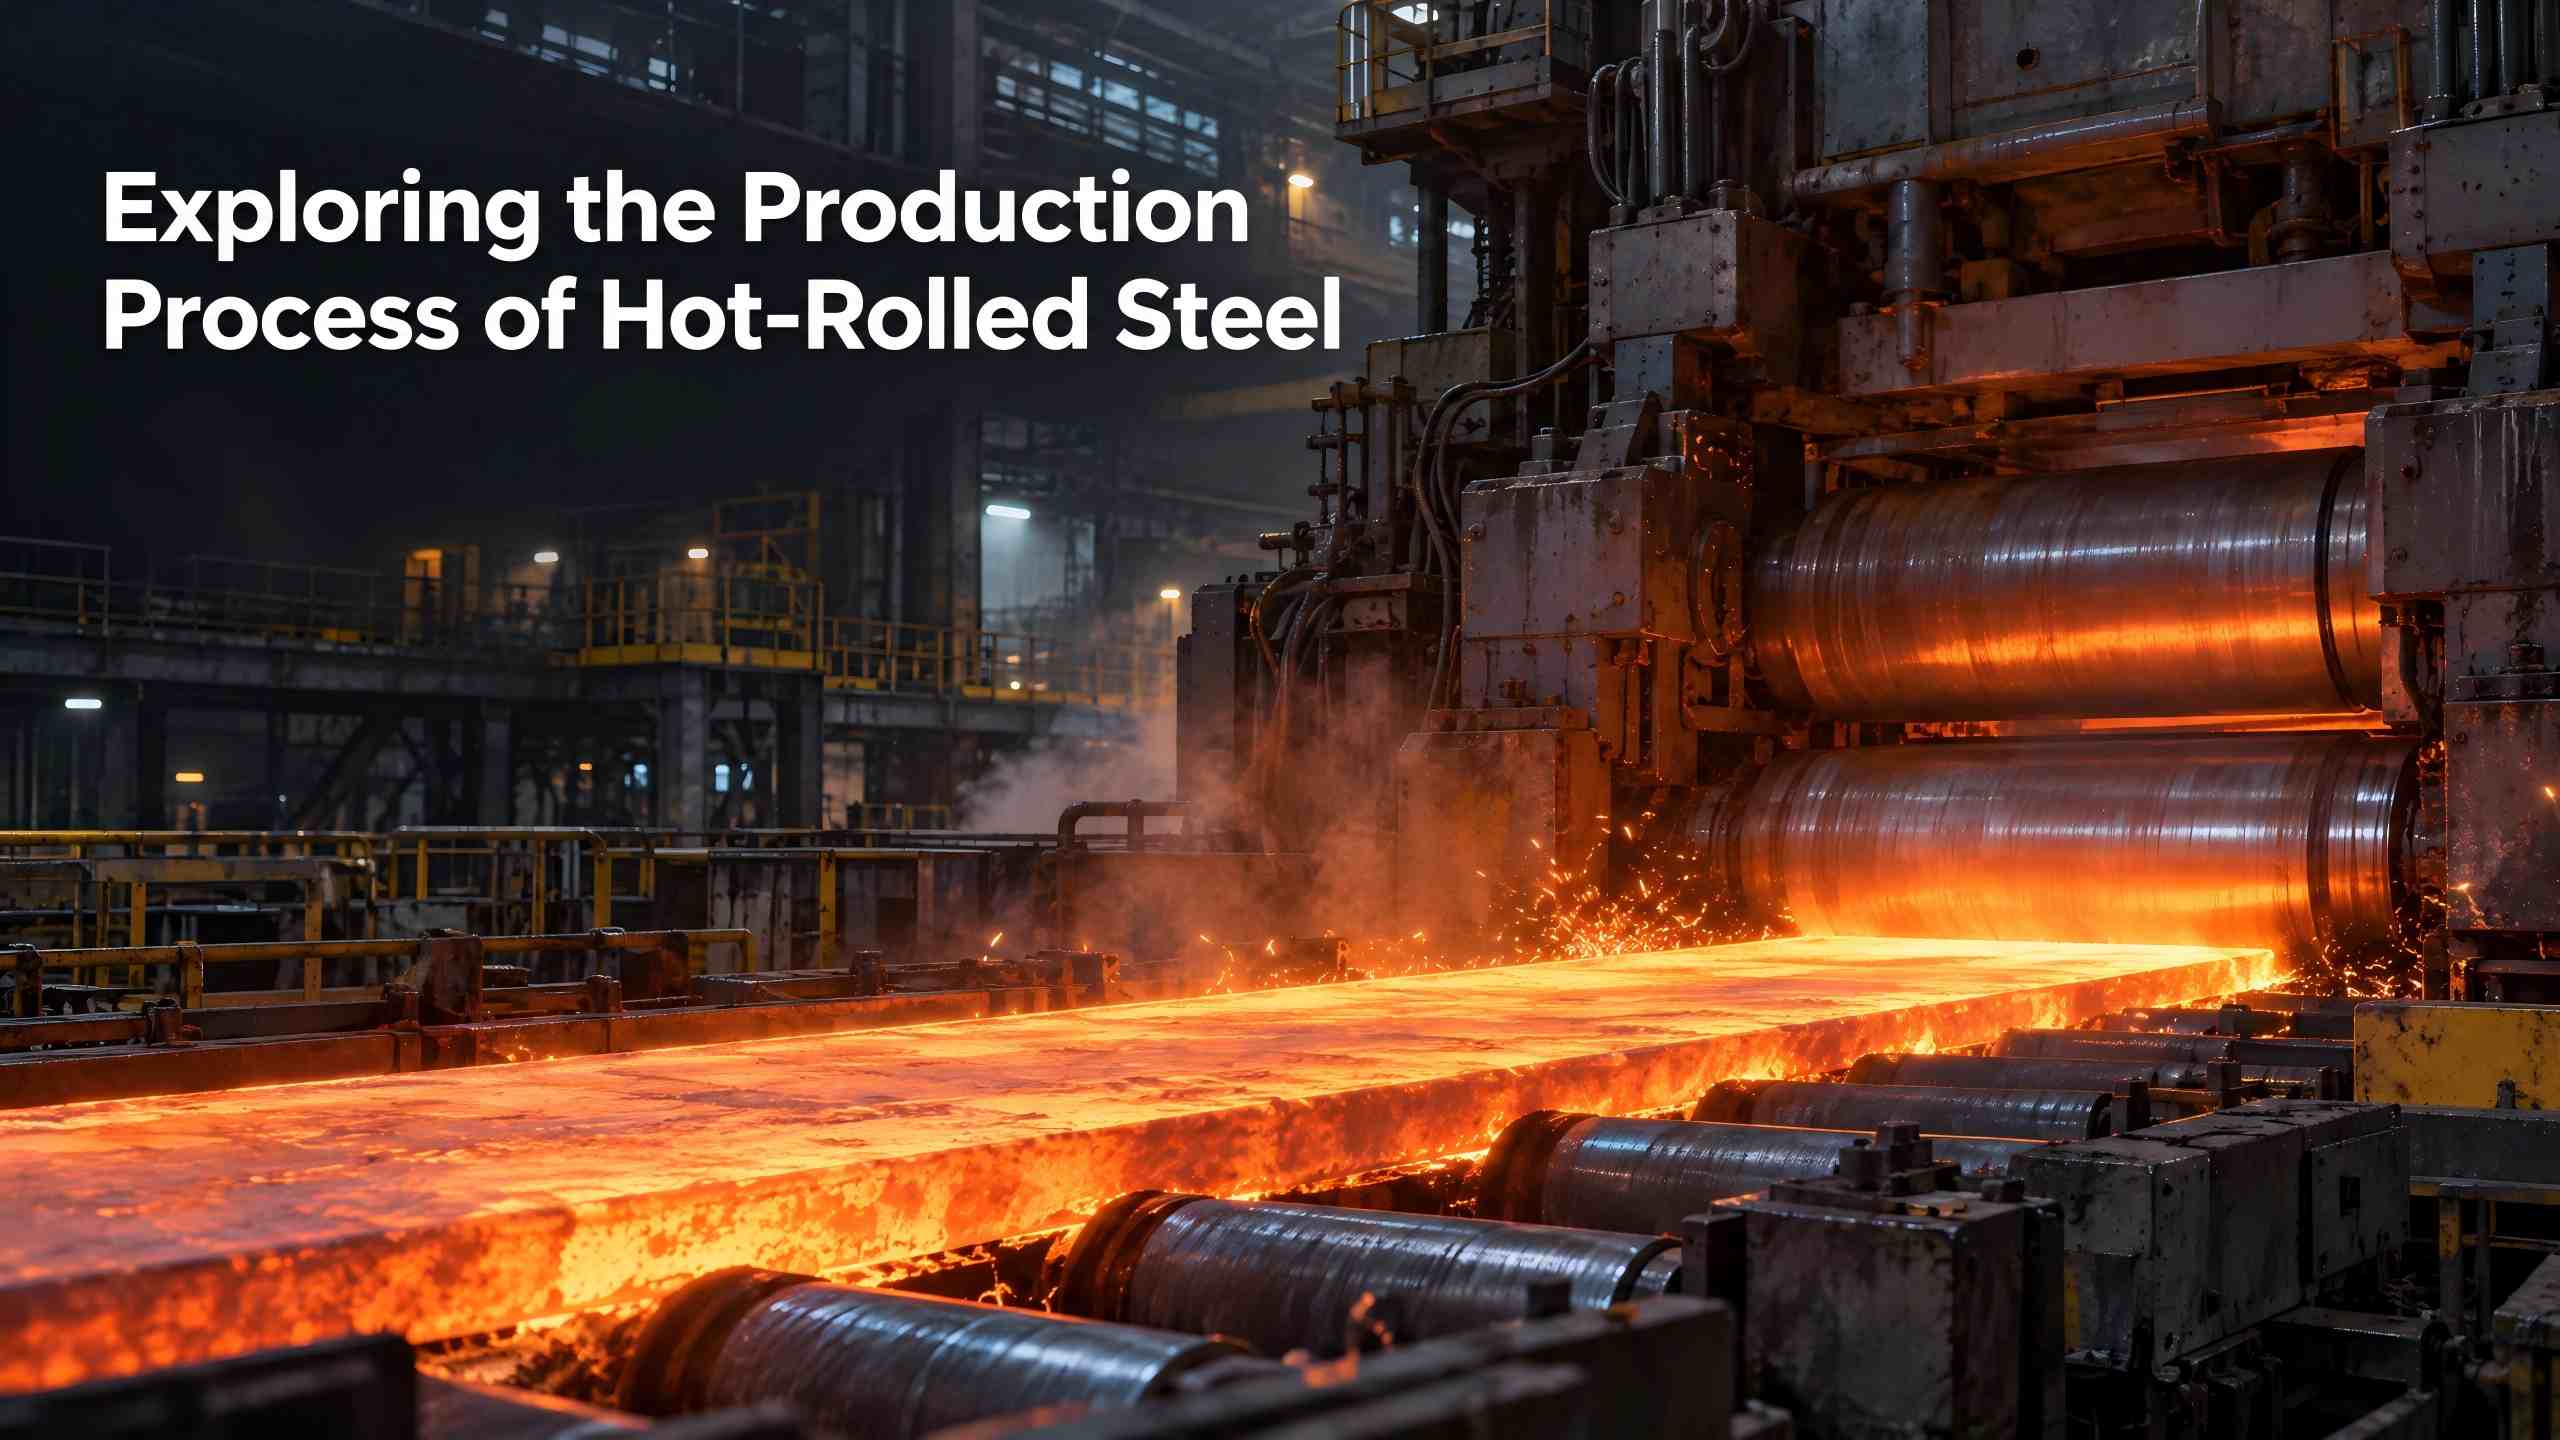
Као професионални добављач челика,Натуре Стеелпрепознаје да је топло ваљани челик (ХРЦ) најосновнији и најраспрострањенији тип челика у грађевинарству, машинама и секторима тешке индустрије. Такође служи као темељна подлога за дубоко обрађене производе као што су хладно ваљани челик, поцинковани челик и претходно обојени челик. Произведен ваљањем на високим температурама, топло ваљани челик има високу носивост, добру дуктилност, лаку обрадивост и економичност, у потпуности испуњавајући захтеве велике инфраструктуре и сценарија индустријске производње. Производња топловаљаног челика прати ригорозне и систематске процедуре. Овај чланак пружа свеобухватну анализу његових основних карактеристика, комплетан производни ток и сценарије главне примене.

Hot Rolling Steel Mill

И. Основне карактеристике топловаљаног челика


Вруће ваљани челикодноси се на челик формиран ваљањем на температурама изнад 1000℃. Високотемпературна обрада значајно побољшава пластичност челика, олакшавајући савијање, обликовање и заваривање. Његова завршна површина је благо храпава са тамноплавом оксидираном завршном обрадом, што је типична карактеристика која га разликује од хладно ваљаног челика. Његове основне предности спадају у три кључна аспекта: прво, јака носивост и одличне затезне перформансе, погодне за различите носиве конструкције; друго, повољна обрадивост која омогућава слободно сечење, савијање и заваривање како би се задовољили различити захтеви дизајна; треће, контролисане трошкове захваљујући добро успостављеним процесима, што га чини погоднијим за велике инжењерске пројекте у поређењу са легираним челиком и хладно ваљаним челиком.


ИИ. Комплетан производни процес топловаљаног челика


Производња топло ваљаног челика представља стандардизовани, континуирани радни ток производње челика, који се састоји углавном од шест основних фаза: припрема сировине, рафинирање и подешавање састава, континуирано ливење, поновно загревање и ваљање, хлађење за стабилизацију димензија и завршна обрада површине. Сваки поступак напредује узастопно и директно одређује тачност димензија, квалитет површине и механичка својства готовог топло ваљаног челика.


1. Припрема сировина и топљење у високој пећи


Први корак у производњи топловаљаног челика је припрема и топљење сировина. Главне сировине укључују руду гвожђа, кокс и кречњак, допуњене рециклираним металним отпадом да би се побољшало коришћење ресурса и смањили трошкови производње. Након прецизног одређивања пропорција, сировине се уносе у високу пећ и топе на високој температури у растопљено гвожђе, дајући чисту и стабилну основну сировину за накнадне поступке производње челика.


2. Рафинирање растопљеног челика и подешавање састава


Истопљено гвожђе из топљења у високим пећима се преноси у конверторску или електролучну пећ ради интензивног рафинирања и пречишћавања. Операције дувања кисеоником и високотемпературно загревање електричним луком уклањају штетне нечистоће као што су угљеник, сумпор и фосфор из растопљеног челика. Хемијски састав растопљеног челика је прецизно прилагођен спецификацијама за чистоћу, температуру и квалитет челика, постављајући основу за производњу висококвалитетног топло ваљаног челика.


3. Континуирано ливење


Квалификовани растопљени челик тече у континуирано ливење. Након хлађења и очвршћавања, производе се стандардизоване челичне полупроизводе. У индустријској производњи користе се три главне врсте гредица: квадратне гредице, гредице за плоче и гредице. Квадратне гредице се првенствено користе за производњу арматурних шипки и различитих профила; плочасте гредице служе као кључна сировина за топло ваљане котурове, топло ваљане плоче и хладно ваљане подлоге; празне греде нуде високу компатибилност за више путева производње челика. Као ливене гредице задржавају високе температуре, ефикасно смањујући потрошњу енергије за накнадно загревање.


4. Поновно загревање, уклањање каменца и вруће обликовање ваљака


Пре формалног ваљања, гредице се поново загревају на 1100‑1200℃ ради довољног омекшавања и смањеног отпора котрљања. Опрема за уклањање каменца под високим притиском темељно уклања површински каменац како би спречила недостатке квалитета као што су љуштење, огреботине и прекомерна храпавост површине током ваљања.


Након претходног третмана, гредице пролазе узастопно кроз млинове за грубу и завршну обраду. Груба обрада обезбеђује значајно смањење дебљине, подешавање ширине и регуларизацију облика како би се добиле средње плоче уједначене дебљине. Вишепролазно прецизно ваљање у млиновима за завршну обраду прецизно контролише дебљину и профил плоче, претварајући сировину у стандардне челичне траке, челичне плоче и различите пресеке. Наменске ваљаонице су усклађене са различитим типовима гредица за масовну производњу читавог спектра топловаљаних производа укључујући плоче, профиле и жичану шипку.


5. Ламеларно хлађење за стабилизацију димензија


Високотемпературне челичне траке које излазе из млина за завршну обраду улазе у ламеларни систем хлађења за контролисано, брзо хлађење преко једноликих водених завеса. Добро дизајнирано хлађење стабилизује унутрашњу металографску структуру челика и ублажава заостало напрезање котрљања. Осигурава сталну чврстоћу, жилавост и равност преко топло ваљаног челика и спречава деформацију и савијање готовог производа.


6. Површинска обрада и третман готовог производа


Охлађене челичне траке се аутоматски намотају пре уласка у завршне поступке завршне обраде. Кисељење уклања заостали површински каменац да би се побољшала глаткоћа површине. Наношење уља након кисељења формира заштитни филм против рђе који спречава корозију током складиштења и транспорта. Накнадно обрезивање, нивелисање, испитивање без разарања и ригорозна провера квалитета дају готове топло ваљане котурове са стабилним перформансама и добрим изгледом. Ови намотаји се могу користити директно или служе као подлоге за даљу дубинску обраду као што је хладно ваљање, цинковање и претходно фарбање.


ИИИ. Главни сценарији примене топловаљаног челика


У грађевинском сектору, топло ваљани челик користи своју високу стабилност и носивост за примарне структурне компоненте укључујући челичне греде, стубове и кровне решетке у радионицама, високим зградама и мостовима. Такође се користи за префабриковане челичне оквире и помоћне челичне компоненте на лицу места, побољшавајући ефикасност изградње и контролишу трошкове пројекта.


У машинској и производној индустрији, његова добра заварљивост и могућност обликовања чине га широко примењеним у деловима индустријске опреме, структурним компонентама аутомобилске шасије, металним полицама и металном намештају. За тешку индустрију и рударске операције, топло ваљани челик пружа отпорност на ударце и отпорност на хабање прилагођене тешким условима рада тешких машина као што су багери, булдожери и рударска транспортна опрема, и представља основни материјал за производњу тешке опреме.


Закључак


Производња топловаљаног челика је стандардизован, високопрецизан металуршки систем обликовања. Зрели и стабилни производни процеси дају челику изванредна свеобухватна својства за инфраструктуру, производњу, тешку индустрију и друге секторе.Натуре Стеелдоследно се придржава строгих стандарда контроле квалитета. Подржани комплетним процесним системом, ми снабдевамо глобалне купце стабилним, исплативим врхунским топловаљаним челичним производима.


Повезане вести
Оставите ми поруку
X
Користимо колачиће да бисмо вам понудили боље искуство прегледања, анализирали саобраћај на сајту и персонализовали садржај. Коришћењем овог сајта прихватате нашу употребу колачића. Политика приватности
ОдбитиПрихвати