Вести

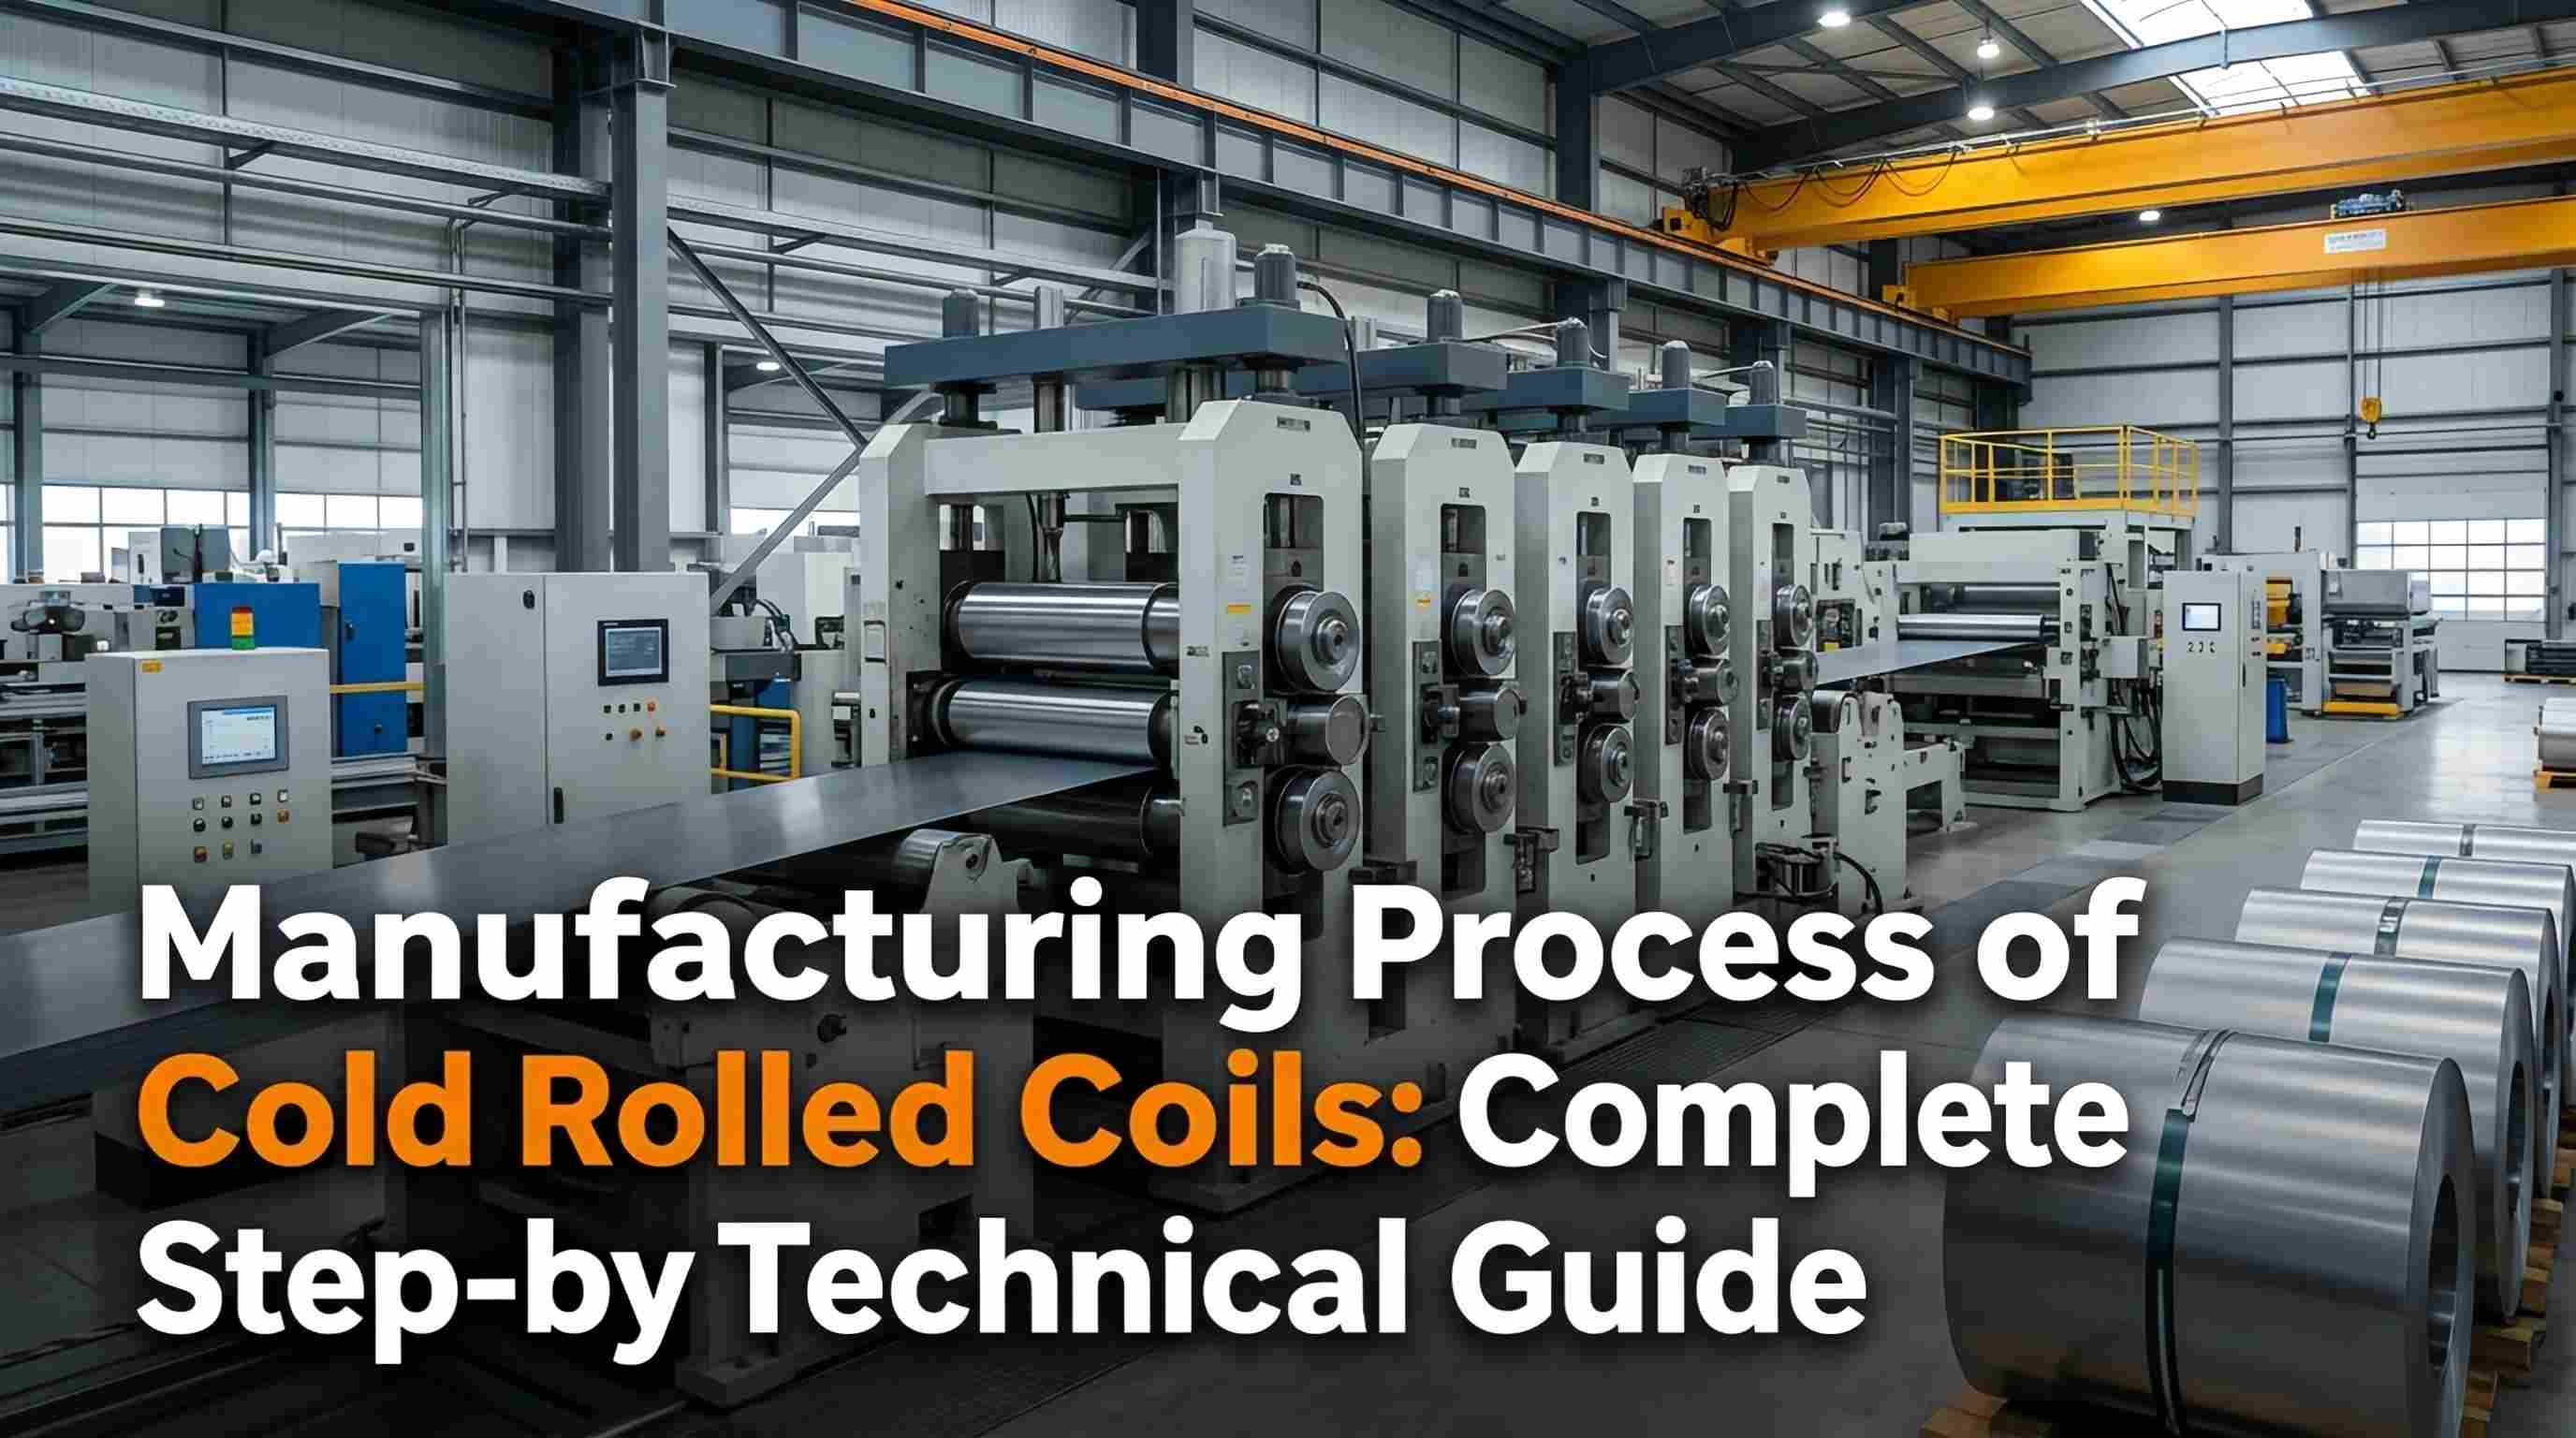
Процес производње хладно ваљаних колутова: Комплетан технички водич корак по корак

Хладно ваљани котур(ЦРЦ) је високопрецизан челични материјал који се широко користи у индустријском сектору, који служи основним индустријама укључујући производњу, грађевинарство, производњу аутомобила и производњу кућних апарата. Као професионални добављач челика са дугогодишњим искуством у производњи и снабдевању хладно ваљаног челика, Натуре Стеел у потпуности разуме кључне проблеме практичара у индустрији и особља за набавку: како се тачно производе хладно ваљани котлови?

Многи људи имају тенденцију да бркају хладно ваљане котурове са топло ваљаним челиком. Ова два се значајно разликују у производним процесима, својствима производа и применљивим сценаријима. Хладно ваљани калемови се производе кроз разрађене вишестепене процедуре, са супериорном завршном обрадом површине, прецизним димензионалним толеранцијама и стабилном механичком чврстоћом, што их чини погодним за апликације високе прецизности и високог квалитета површине. Овај чланак разлаже потпуни ток производње хладно ваљаних котура корак по корак како би се разјаснили принципи њихове производње и индустријска вредност.

Cold Rolled Coil Factory

1. Шта је аЦолд Роллед Цоил?

Једноставно речено, хладно ваљани калем (ЦРЦ) користи топло ваљани челик као основни материјал и подвргава се секундарном ваљању на собној температури, испод температуре рекристализације челика, да би се формирали производи од рафинисаног челика. У поређењу са топло ваљаним челиком формираним под високим температурама, процес хладног ваљања у основи побољшава свеобухватан квалитет челика са три главне предности: глатка и рафинирана површинска обрада, прецизна димензионална тачност до милиметарске скале и робусна и одлична механичка чврстоћа. Ово је примарни разлог зашто су хладно ваљани котлови пожељни материјал за врхунску индустријску обраду.

2. Комплетан процес производње хладно ваљаних колутова

Производња хладно ваљаних котура прати стандардизовани, рафинирани индустријски радни ток у више корака. Сваки поступак од припреме сировог топловаљаног материјала до паковања и испоруке готовог производа директно одређује квалитет финалног производа. Специфичне процедуре су следеће:

2.1 Припрема сировина за топло ваљане колутове

Ексклузивни основни материјал за производњу хладно ваљаних котура је топло ваљани котур (ХРЦ). Фабрике прво загревају челичне плоче до температуре изнад 1000°Ц и умотају их у једноличне дебеле топло ваљане котлове путем опреме за топло ваљање. Такве топло ваљане сировине за завојнице имају широк распон дебљина и стабилну основну чврстоћу, а ипак носе тешке оксидне љуске на површини и ниску прецизност димензија. Могу се користити само као сировине за грубу прераду и не могу се директно применити у финој производњи, захтевајући накнадне поступке претходног третмана за хладно ваљање. Пре производње, топло ваљани калемови са квалификованим изгледом, дебљином и равношћу се строго прегледају како би се стабилизовао квалитет готовог производа из извора.

2.2 Предтретман кисељења ради уклањања нечистоћа

Кисељење, такође познато као уклањање каменца, је незаменљив поступак предтретмана језгра у производњи хладног ваљања. Оксидне љуске и нечистоће рђе причвршћене на површину топло ваљаних котура не само да ће нарушити ефекат формирања накнадног хладног ваљања и узроковати површинске дефекте на готовим производима, већ ће и хабати прецизну опрему за ваљање и нарушити тачност производње.

У производњи, наменска линија за кисељење користи растворе киселина за третирање челичних површина и потпуно уклањање оксидних слојева и нечистоћа рђе. Челик се затим подвргава вишеструким круговима испирања и сушења чистом водом да би се добиле чисте челичне површине без нечистоћа, постављајући чврсту основу за накнадне прецизне операције хладног ваљања. Овај поступак је критичан предуслов за производњу висококвалитетних хладно ваљаних котура.

2.3 Прецизно хладно ваљање на температури околине (основни поступак)

Хладно обликовање представља основну карику целог ЦРЦ производног процеса, који се у потпуности изводи на собној температури без високотемпературног загревања. Чисти челични намотаји након претходног третмана се убацују у професионалне млинове за хладно ваљање, где високо прецизни ваљци непрекидно стискају и котрљају челик како би постепено смањили његову дебљину. Максимални однос смањења дебљине може да достигне 90%, омогућавајући прилагођене спецификације танког челика у распону од 0,3 мм до 3,0 мм.

Приликом ваљања на собној температури у челику долази до деформацијског очвршћавања (радног каљења). Ово не само да даје тачније димензије дебљине челика и уједначену глатку текстуру површине, већ такође значајно повећава укупну тврдоћу и структурну чврстоћу челика. Међутим, истовремено смањује жилавост и дуктилност челика, чинећи га крхким и неприкладним за директно савијање и обраду штанцања. Потребне су наредне процедуре за оптимизацију његових својстава.

2.4 Обрада одмашћивања и чишћења

Велика количина уља за ваљање се наноси током хладног ваљања да би се смањило хабање опреме и обезбедило подмазивање за хлађење, остављајући остатке уља на челичним површинама. Ако се пошаље директно на топлотну обраду, заостало уље ће изазвати оксидацију челика, разлику у боји површине, недостатке мрља и друге проблеме са квалитетом. Дакле, производна линија усваја више процеса укључујући алкално одмашћивање и електролитичко чишћење како би се темељно елиминисале мрље од уља и нечистоће на челичним површинама, обезбеђујући нетакнуте челичне подлоге.

2.5 Жарење ради модификације својстава

Жарење је кључна процедура за оптимизацију механичких својстава челика, решавајући кртост и лошу дуктилност челика након хладног ваљања. Хладно ваљани челични калемови се транспортују у пећи за жарење за загревање на константној температури. Прецизна контрола температуре омогућава рекристализацију унутрашње зрнасте структуре челика и потпуно ослобађа заостало унутрашње напрезање.

Челик третиран жарењем у потпуности елиминише ломљивост, враћа добру флексибилност, формабилност и дуктилност штанцања, потпуно се прилагођава различитим сценаријима савијања, штанцања и дубоке обраде. Масовна комерцијална производња углавном усваја линије за континуирано жарење за високу ефикасност и уједначене перформансе производа, док серијски и специјални прилагођени производи користе процесе серијског жарења.

2.6 Скин Пасс ваљање и завршна обрада

Након жарења, челик се подвргава лаганом пролазном ваљању (температурно ваљање). Фино ваљање са малим стопама редукције коригује мања одступања равности челика, елиминише издужење у тачки течења челика и даље оптимизује завршну обраду површине и укупну равност, доводећи тврдоћу и жилавост челика до стандарда индустријске употребе.

Накнадне потпорне завршне процедуре укључују прецизно сечење, обрезивање ивица, контролу равности и још много тога. Ширина челичног намотаја се може подесити, а ивични дефекти сећи у складу са захтевима спецификације купца да би се прилагодили процесним апликацијама у различитим индустријама.

2.7 Инспекција квалитета, намотавање и паковање готовог производа

Челични калемови након завршетка се намотају у стандардне намотаје пре уласка у свеобухватну инспекцију квалитета. Инспектори ригорозно тестирају основне индикаторе, укључујући толеранцију дебљине челика, завршну обраду површине, механичка својства и равност, потпуну проверу за површинске дефекте и проблеме са перформансама. Хладно ваљани калемови који пролазе инспекцију квалитета су професионално заштићени водоотпорним папиром и челичном траком како би се избегла оштећења од оксидације, судара и деформације током транспорта и складиштења, довршавајући испоруку коначног готовог производа за директну употребу у производњи у различитим индустријама.

Резиме

Производња хладно ваљаних намотаја формира прецизан и комплетан индустријски систем, са основним током рада на следећи начин: припрема топло ваљаног котура → кисељење за уклањање нечистоћа → прецизно хладно ваљање на собној температури → одмашћивање и чишћење → жарење за модификацију својства → превлака и завршна обрада → контрола квалитета и паковање. За разлику од топло ваљаног челика произведеног високотемпературним обликовањем, хладно ваљање интегрише прецизну обраду на амбијенталној температури и вишеструке процедуре оптимизације својстава како би се постигла свеобухватна побољшања тачности димензија, квалитета површине и механичких перформанси. Одликује се високом прецизношћу, префињеном површином и супериорном чврстоћом, хладно ваљаним котуровима одНатуре Стеелслуже као незаменљиви партнери за снабдевање челичним језгром за модерну врхунску производну индустрију.


Повезане вести
Оставите ми поруку
X
Користимо колачиће да бисмо вам понудили боље искуство прегледања, анализирали саобраћај на сајту и персонализовали садржај. Коришћењем овог сајта прихватате нашу употребу колачића.Политика приватности
ОдбитиПрихвати